7英寸迷你盘压片厂,模拟立体声黑胶制作全流程解析
尺寸规格 · 2026-02-05
母盘刻录与金属预制工艺 黑胶唱片的物理载体源于对原始音频信号的等温转化,这一过程始于高精度的激光刻录机。在7英寸迷你盘的生产环境中,通常使用180克或200克的重型乙烯基材料,相较于标准12英寸唱片,其散热与切割路径更为紧凑。刻录头在涂有特殊感光层的金属母盘(Master Blank)表面进行机械切割,沟槽的深度与宽度严格对应音频信号的电压变化。对于模拟立体声格式,左右声道的信号被分别编码为45
母盘刻录与金属预制工艺
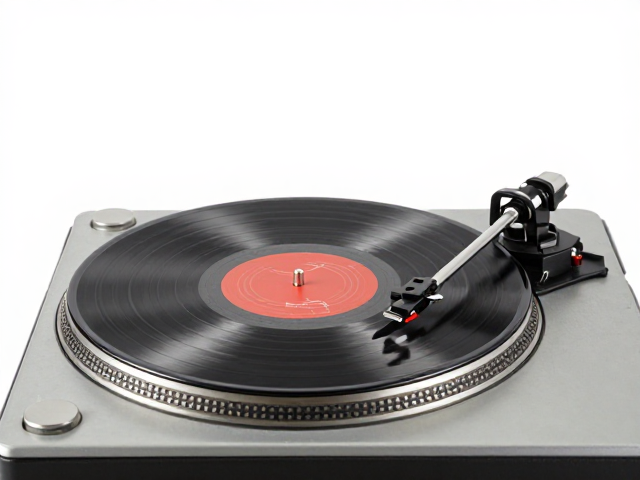
黑胶唱片的物理载体源于对原始音频信号的等温转化,这一过程始于高精度的激光刻录机。在7英寸迷你盘的生产环境中,通常使用180克或200克的重型乙烯基材料,相较于标准12英寸唱片,其散热与切割路径更为紧凑。刻录头在涂有特殊感光层的金属母盘(Master Blank)表面进行机械切割,沟槽的深度与宽度严格对应音频信号的电压变化。对于模拟立体声格式,左右声道的信号被分别编码为45/45模式的偏置沟槽,这种几何结构确保了唱针在微小振动中能同时还原两个声道的信息,且互不干扰。
金属预制阶段涉及电镀镍工艺,将刻录好的母盘作为阴极,通过电解作用在表面沉积一层镍膜。这一层镍膜构成了最初的“母盘”(Father),随后通过剥离技术将其从原始母盘上取下,形成“子盘”(Mother)。在迷你盘的生产中,由于直径较小,电镀液的流动均匀性至关重要,任何微小的气泡或杂质都可能导致沟槽边缘出现毛刺或断裂。经过严格的光学检测,确认沟槽连续且无缺陷后,这些预制盘才具备进入压片环节的基础条件,确保后续复制的每一个单元都拥有一致的声学基因。
注塑成型与高压压片流程
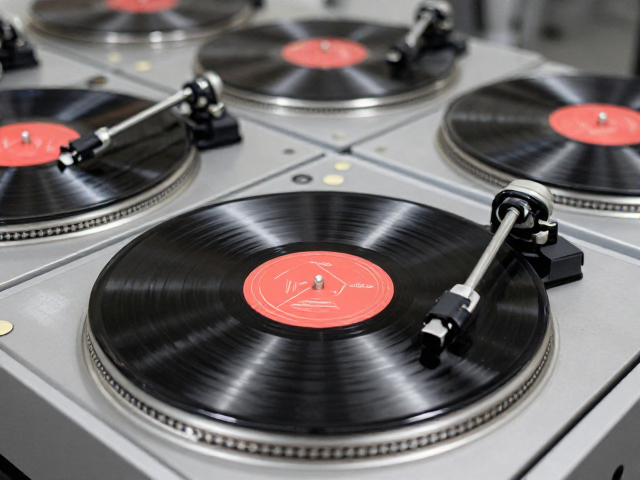
压片机是黑胶制作的核心设备,其核心部件是一对经过精密加工的钢制模具,模具表面压印着预制盘的沟槽纹理。在7英寸迷你盘的生产线上,注塑成型过程需要在恒温控制的环境中进行,通常使用预热的乙烯基颗粒或预制的乙烯基料饼。当模具闭合后,高温高压注入熔融的乙烯基材料,材料迅速填充模具腔体并包裹在中心标签周围。对于模拟立体声黑胶,压片过程中的压力控制直接影响低频段的表现,过高的压力可能导致高频细节损失,而压力不足则可能引起唱片翘曲或沟槽填充不完全。
冷却定型是决定唱片物理稳定性的关键步骤。压片完成后,模具需在冷水循环系统中快速降温,使乙烯基材料固化并锁定沟槽形状。这一过程需要精确计算冷却时间,以确保唱片中心孔周围的热应力均匀分布,避免因冷却不均导致的播放时抖动或跳针现象。成型后的黑胶唱片需经过初步的质量检查,剔除存在气泡、杂质或严重翘曲的次品。在迷你盘的生产中,由于边缘较短,对模具对齐精度要求极高,任何微小的错位都会在成品边缘形成可见的瑕疵,直接影响产品的良率与最终听感。
表面处理与质量检测标准
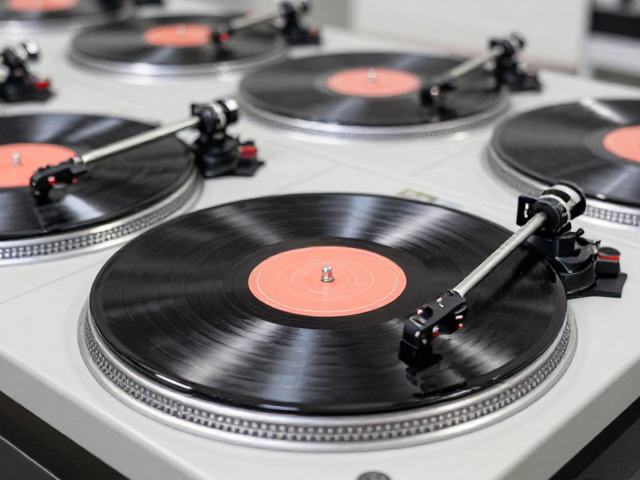
压片完成的黑胶唱片表面通常保留有乙烯基材料固有的黑色光泽,但在进入包装前,必须进行严格的物理与声学检测。物理检测包括测量唱片的直径、中心孔位置、重量以及平整度。对于7英寸迷你盘,直径误差通常控制在±0.5毫米以内,以确保能兼容大多数标准唱盘。声学检测则使用专业测试盘或参考曲目,通过高灵敏度唱针读取沟槽,检测是否存在爆音、底噪、声道不平衡或失真。模拟立体声的黑胶对声道分离度有严格要求,过低的分离度会导致声音定位模糊,影响立体声场的营造。
在质量检测环节,还会对唱片的抗冲击性进行抽样测试,确保其在运输和使用过程中不易断裂。此外,表面清洁度也是重要指标,微小的灰尘颗粒在播放时会被唱针反复撞击,产生可听见的杂音。因此,压片后的唱片需在无尘室中进行超声波清洗或静电除尘处理,确保沟槽内部无残留污染物。只有通过所有既定质量标准的黑胶唱片,才会被贴上防伪标识和曲目信息,准备进入后续的包装与物流环节。这一严谨的流程确保了每一张模拟立体声黑胶都能忠实还原录音时的声音细节,为听众提供高保真的听觉体验。