成品封装流程揭秘,激光刻纹与唱针校准的关键步骤
唱片制作工艺 · 2026-04-20
精密组装与核心组件的预处理 成品封装的首要环节始于核心发声部件的精密组装,这一阶段主要处理唱臂、唱头以及减震悬挂系统。在无尘室环境中,技术人员会将高纯度金刚石或蓝宝石制成的唱针嵌入唱头主体,这一步骤对环境的洁净度要求极高,任何微小的尘埃颗粒都可能影响后续声波转化的线性度。唱臂的平衡调节是基础操作,通过微调配重块的位置,使得唱臂在水平状态下保持绝对静止,确保旋转时的摩擦力降至最低,从而减少因机械震
精密组装与核心组件的预处理
成品封装的首要环节始于核心发声部件的精密组装,这一阶段主要处理唱臂、唱头以及减震悬挂系统。在无尘室环境中,技术人员会将高纯度金刚石或蓝宝石制成的唱针嵌入唱头主体,这一步骤对环境的洁净度要求极高,任何微小的尘埃颗粒都可能影响后续声波转化的线性度。唱臂的平衡调节是基础操作,通过微调配重块的位置,使得唱臂在水平状态下保持绝对静止,确保旋转时的摩擦力降至最低,从而减少因机械震动带来的底噪干扰。
随后进行的是唱臂的抗滑力设定与针压校准。针压是指唱针压在唱片沟槽上的垂直压力,通常依据唱片制造商的建议值,一般在1.5至3.0克之间,具体数值需通过专用针压计进行精确测量。抗滑力则用于抵消唱针在沟槽内旋转时产生的向内侧的滑动力,两者必须精确匹配,否则会导致声道不平衡或加速唱片磨损。这些机械结构的校准需要极高的耐心与经验,确保每一个物理接触点都处于最佳工作状态。
激光刻纹工艺与信号编码
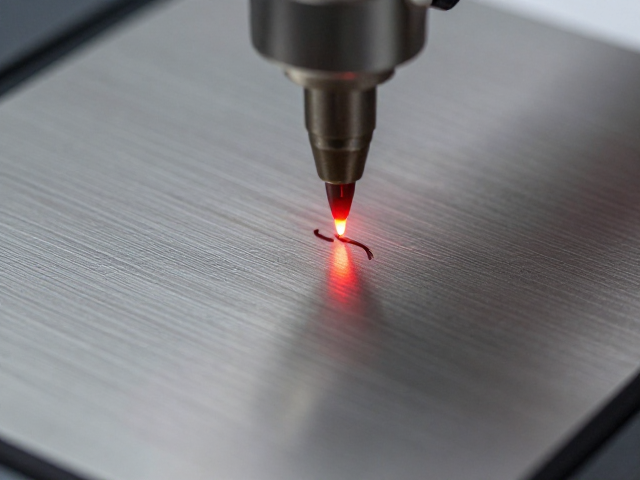
激光刻纹是黑胶唱片生产中的核心技术步骤,直接决定了声音的原始质量与动态范围。在母盘制作过程中,高功率激光束照射在涂有特殊感光材料的铜盘表面,通过调制激光强度来对应音频信号的电压变化。激光束在铜盘上烧蚀出深浅、宽度不一的沟槽,这些微观的物理结构即为模拟音频信号的直接载体。刻纹机的精度通常需达到微米级别,以确保高频信号的准确还原,避免出现谐波失真或高频衰减现象。
刻纹过程中,等速刻纹与等容刻纹两种模式会根据音频内容动态切换。对于低频段信号,通常采用等容刻纹以维持沟槽宽度的一致性,防止振幅过大导致相邻沟槽相互干扰;而在高频段,则多采用等速刻纹,保持针尖在介质上的移动速度恒定,以优化高频响应并减少失真。刻纹后的母盘需要经过显影、定影及电镀银、镍等工序,形成坚硬的金属压模,这一过程对温度控制和时间管理有着严密的规范,任何偏差都可能影响最终压片的音质表现。
唱针几何形状与接触角校准
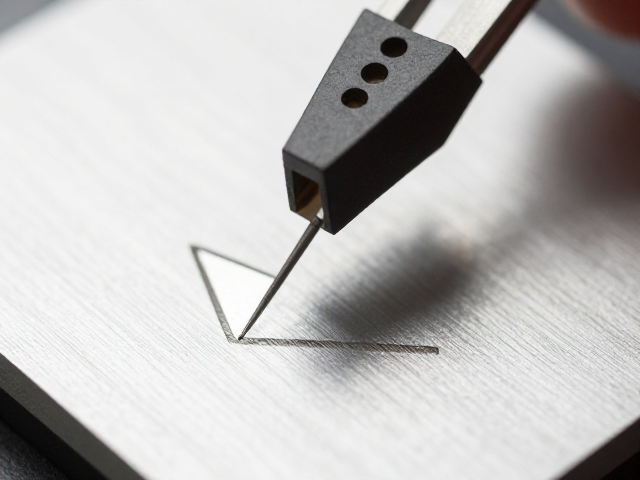
唱针的几何形状是决定声音还原准确性的关键物理参数,常见的椭圆形、线接触或微细线接触形针尖,其曲率半径通常在10至20微米之间。在封装与质检流程中,需使用高精度光学显微镜检查唱针的侧面轮廓,确保其严格符合设计标准,任何肉眼可见的缺口或变形都会导致声道串音或跳针现象。唱针的侧面角度(即接触角)需与唱片沟槽的标准角度(通常为35度)保持严格一致,以实现最佳的物理耦合。
校准过程中,还会重点检测唱针的侧向与纵向灵敏度平衡。通过专用测试唱片或激光干涉仪,测量唱针在模拟标准信号下的位移响应,确保左右声道的灵敏度差异控制在极小范围内。此外,唱针的接地与屏蔽性能也是校准重点,不良的接地可能导致交流声或无线电干扰进入放大电路,因此需检查唱针尾线与唱头内部电路的连接可靠性,确保信号传输的纯净度。
压片成型与最终质量检验
压片成型是将母盘上的沟槽结构复制到空白PVC胶粒上的过程,这一环节对温度、压力和时间有着严密的控制。加热至约120摄氏度的PVC胶粒被放置在压片机模具中,上下模具闭合后施加巨大压力,使胶粒在沟槽中流动并冷却定型。压片机的模具需定期清洁与维护,以防止灰尘或残留物影响唱片表面的平整度。压片完成后,唱片需经过冷却、脱模及边缘修剪,形成标准的12英寸圆盘形态。
最终的质量检验包括目视检查与听音测试。目视检查需确认唱片表面无划痕、气泡、变形或杂质,这些缺陷可能在播放时导致爆音或跳针。听音测试则使用经过校准的设备播放标准测试唱片,检测是否存在可听见的失真、声道不平衡或背景噪音。只有通过所有严格物理与声学检验的成品,才会被包装入库,进入流通环节。