无尘环境毛边修剪与平整度校正,避高温关键技巧
唱片制作工艺 · 2025-08-17
环境温湿度对材料微观结构的影响机制 无尘环境中的毛边修剪与平整度校正,核心在于对高分子材料或复合材料在特定温湿度下的应力释放状态的精准控制。高温会导致材料内部链段运动加剧,使原本脆性的边缘变得柔软甚至发粘,这在精密加工中表现为毛边难以切断、切口发白或产生拉丝现象。实际生产中,环境温度若超过25℃且相对湿度高于60%,材料表面的内应力分布会出现显著不均,直接导致修剪后的断面无法达到预期的镜面效果。
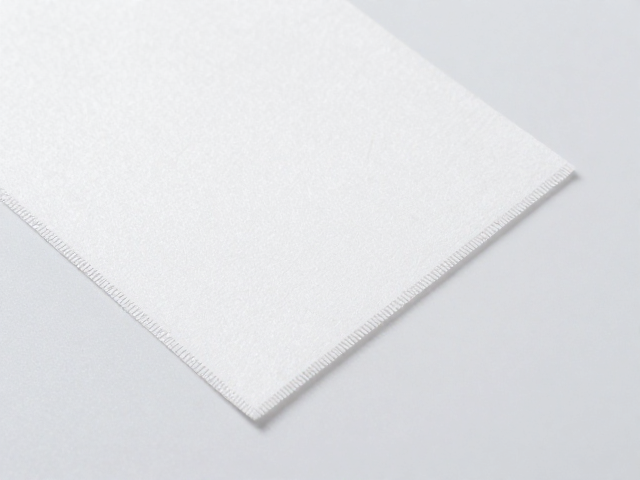
环境温湿度对材料微观结构的影响机制
无尘环境中的毛边修剪与平整度校正,核心在于对高分子材料或复合材料在特定温湿度下的应力释放状态的精准控制。高温会导致材料内部链段运动加剧,使原本脆性的边缘变得柔软甚至发粘,这在精密加工中表现为毛边难以切断、切口发白或产生拉丝现象。实际生产中,环境温度若超过25℃且相对湿度高于60%,材料表面的内应力分布会出现显著不均,直接导致修剪后的断面无法达到预期的镜面效果。因此,维持恒定的低温低湿环境,是确保材料在切削瞬间保持刚性结构的基础条件。
针对这一物理特性,操作前的环境预处理至关重要。许多高精度制造场景会采用独立的恒温恒湿车间,将温度严格锁定在20±2℃区间,湿度控制在40%-50%之间。这种环境设定并非随意规定,而是基于常见工程塑料(如PC、ABS、POM)的玻璃化转变温度(Tg)及热变形数据得出的经验值。在这样的微环境中,材料表面的分子结构处于稳定态,修剪刀具与材料接触时的剪切力更加均匀,能够有效减少因材料软化导致的边缘卷曲和毛刺残留,为后续的平整度校正提供理想的物理前提。
低温刀具选型与切削参数优化策略
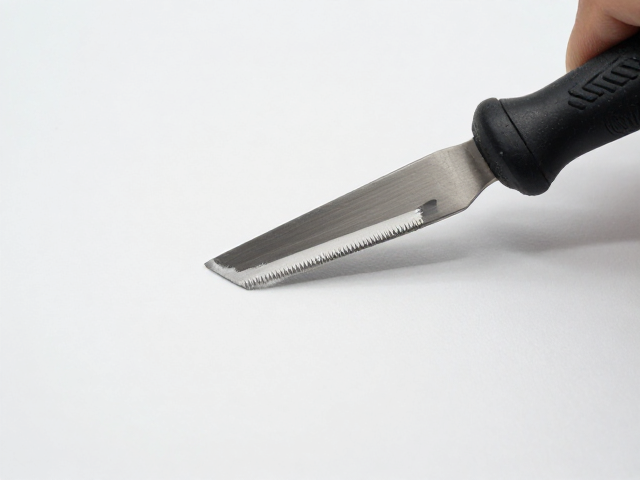
在避高温的操作逻辑下,刀具的选择不能仅关注硬度,更需考虑导热系数与刃口几何形状。传统的高速钢刀具在高速摩擦下会产生局部高温,进而热传导至材料边缘,引发热损伤。相比之下,采用微晶硬质合金或经过特殊涂层处理的金刚石刀具,具有更低的比热容和更快的散热速度,能显著降低切削点的瞬时温度。刃口设计应偏向锋利的锐角结构,以减少切入时的挤压效应,从而抑制因摩擦生热导致的材料熔融或变形。
切削参数的设定需遵循“低进给、高转速、浅切深”的原则,以平衡切割效率与热控制。过快的进给速度会增加摩擦面积和持续时间,导致热量积聚;而过浅的切深则能减少单次切削的材料去除量,降低总热量生成。在实际应用中,通过调整主轴转速与进给速率的比例,使切削过程处于连续稳定的层状剥离状态,而非撕裂状态。这种参数组合能确保毛边在移除过程中不产生二次热效应,保持切口边缘的完整性,为后续的平整化处理提供高质量的初始界面。
无接触式平整度校正与应力消除技术
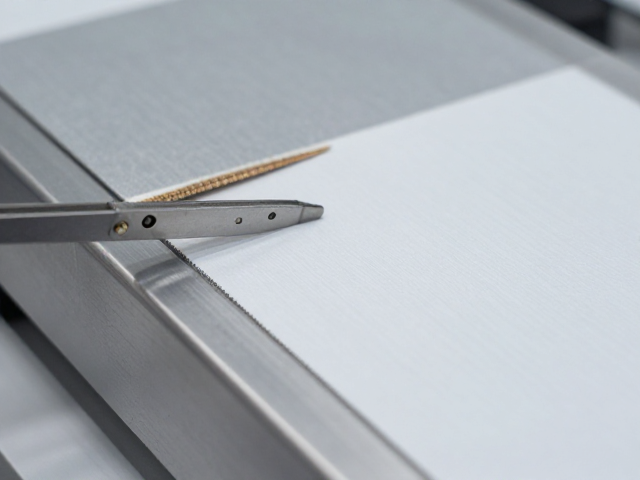
毛边修剪完成后,边缘往往存在着微观的应力集中,若直接进行高温抛光或加热校正,极易导致整体结构变形。无接触式校正技术利用气流或激光能量,对边缘进行非热态的整平处理。例如,采用经过精密过滤的干燥空气喷嘴,以超音速气流冲击边缘,去除残留微粒的同时,通过气流带走微量摩擦热,避免局部温升。这种物理清除方式不仅保持了无尘环境的洁净度,还通过机械冲击力微调了边缘晶格结构,消除了修剪过程中产生的残余应力。
对于高精度要求的平整度校正,激光扫描与自适应研磨结合的技术提供了更优解决方案。通过高精度传感器实时监测边缘轮廓,系统自动调整研磨头的压力与角度,进行微米级的修整。此过程全程在低温环境下进行,研磨介质选用低摩擦系数的柔性材料,确保在去除微观不平处的同时,不引入额外的热能。这种基于数据反馈的动态校正方式,能够精确控制平整度公差,通常可将表面粗糙度控制在Ra0.4μm以内,满足高精密组件对边缘质量的严苛要求,且全过程无需引入外部热源,彻底规避了高温带来的结构风险。