激光刻纹毛边修剪与底噪特征,平整度校正全解析
唱片制作工艺 · 2026-01-26
激光刻纹工艺中的毛边形成机理与修剪策略 激光刻纹过程中,材料表面的微观结构变化会直接导致边缘效应的产生。当高能激光束聚焦于金属或复合材料表面时,局部高温熔化与气化作用会在刻痕边缘形成微小的再凝固层或热影响区。这种物理现象表现为肉眼可见的毛刺或粗糙边缘,其形态受激光功率、扫描速度以及辅助气体压力等多重参数影响。对于高精度装饰件或功能性部件而言,这些毛边不仅影响视觉美感,更可能成为应力集中点,降低零
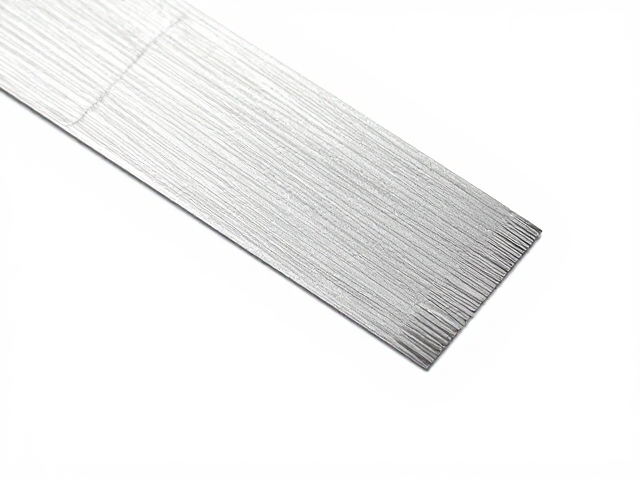
激光刻纹工艺中的毛边形成机理与修剪策略
激光刻纹过程中,材料表面的微观结构变化会直接导致边缘效应的产生。当高能激光束聚焦于金属或复合材料表面时,局部高温熔化与气化作用会在刻痕边缘形成微小的再凝固层或热影响区。这种物理现象表现为肉眼可见的毛刺或粗糙边缘,其形态受激光功率、扫描速度以及辅助气体压力等多重参数影响。对于高精度装饰件或功能性部件而言,这些毛边不仅影响视觉美感,更可能成为应力集中点,降低零件的整体疲劳强度。
针对毛边问题,传统的机械修剪方式如打磨、锉削容易引入人为误差,导致尺寸一致性下降。现代工艺中常采用二次激光修整或精密机械铣削相结合的方式。通过优化激光参数,例如降低峰值功率或调整离焦量,可以在刻纹初期减少热输入,从而抑制毛边的过度生长。若毛边已经形成,采用高精度数控刀具进行微量去除,配合在线视觉检测系统,能够实现对边缘轮廓的精准控制,确保刻纹边缘与主体平面的过渡自然且符合公差要求。
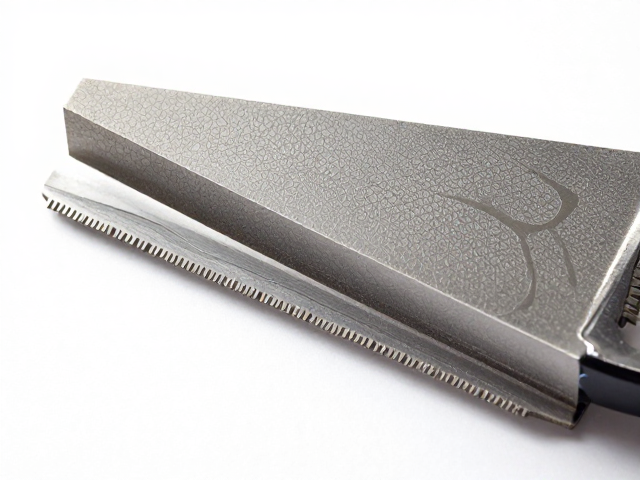
底噪特征在刻纹质量评估中的表现与识别
底噪特征主要体现在激光刻纹表面的微观形貌均匀性上,它反映了激光能量分布的稳定性以及材料响应的一致性。在高分辨率成像或三维形貌扫描下,理想的刻纹表面应呈现规则的纹理结构,而底噪则常以不规则的斑点、波纹或局部凹陷的形式出现。这些特征通常源于激光光源的光斑模式不稳定、振镜扫描系统的动态响应滞后,或是材料内部成分不均匀导致的吸收率差异。底噪过高会显著降低刻纹的对比度和清晰度,影响后续印刷、涂装或装饰效果的附着力。
识别底噪特征需要借助专业的表面形貌分析技术。原子力显微镜(AFM)或共聚焦显微镜能够提供纳米级的表面高度数据,通过频谱分析提取出行波噪声或随机噪声成分。在实际生产监控中,常采用灰度共生矩阵(GLCM)等图像处理算法,对刻纹区域的纹理复杂度进行量化评估。通过设定基准阈值,可以将底噪水平转化为可量化的指标,进而反向追踪至激光器状态、光学镜片清洁度或运动控制系统的稳定性,从而实现从现象到本质的质量管控。
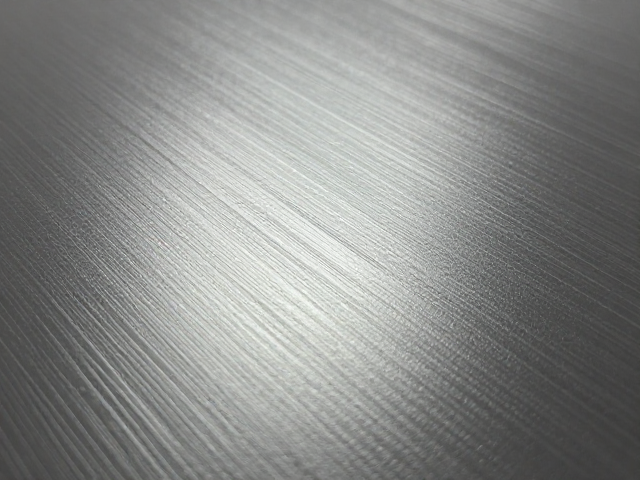
平整度校正对刻纹整体效果的关键作用
平整度校正是确保激光刻纹在三维空间中正交一致的核心环节。当工件表面存在初始翘曲或安装平面度误差时,激光焦点会随扫描路径发生偏移,导致刻纹深度不均、线条粗细不一致,甚至出现断线或重影现象。这种由几何形状引起的误差会直接破坏刻纹的视觉连贯性,特别是在大面积均匀纹理或高精度Logo刻印中,平整度缺陷会被显著放大。因此,在刻纹前对工件进行严密的平面度检测与校正,是保证工艺一致性的必要前提。
校正策略通常包括机械调平与软件补偿两个维度。机械层面,利用高精度千分表或激光位移传感器检测工件表面各点高度,通过调整夹具垫片或工作台水平仪,将平面度误差控制在微米级别。软件层面,则采用动态离焦补偿技术,根据扫描路径的实时高度数据,动态调整聚焦镜的位置或激光光束的发散角,确保焦点始终位于材料表面。这种软硬件结合的校正机制,能够有效消除因工件变形或安装误差带来的深度波动,使刻纹在不同区域保持一致的视觉效果和物理性能。