椭圆形针尖变形原因?微细矩形加工痛点与解决方案
唱针 · 2026-04-17
椭圆形针尖变形的微观机理与切削动力学 在微细加工领域,针尖几何形态的偏离往往源于切削刃在极端应力下的塑性屈服。当刀具前角设计过小或切削深度过大时,径向切削分力会显著增加,导致刀尖部位产生非对称的弹性变形与塑性流动。这种力学失衡使得原本锋利的直角刃口在反复冲击中逐渐磨钝、卷曲,最终在宏观测量或显微镜观测下呈现出椭圆状轮廓。材料本身的微观缺陷,如夹杂物或晶界弱化,也会在高速切削应力集中区引发微裂纹扩
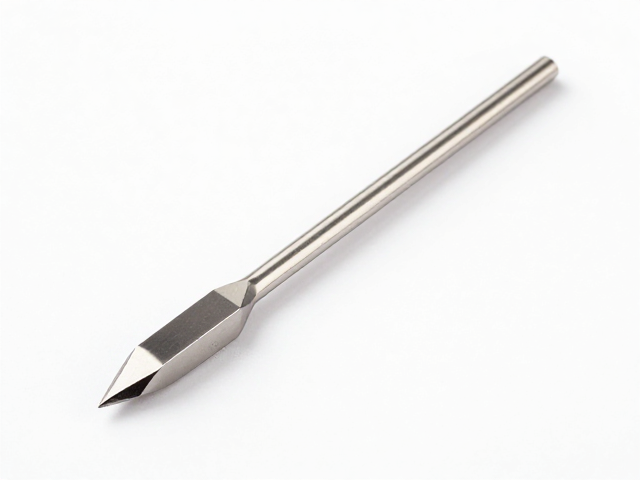
椭圆形针尖变形的微观机理与切削动力学
在微细加工领域,针尖几何形态的偏离往往源于切削刃在极端应力下的塑性屈服。当刀具前角设计过小或切削深度过大时,径向切削分力会显著增加,导致刀尖部位产生非对称的弹性变形与塑性流动。这种力学失衡使得原本锋利的直角刃口在反复冲击中逐渐磨钝、卷曲,最终在宏观测量或显微镜观测下呈现出椭圆状轮廓。材料本身的微观缺陷,如夹杂物或晶界弱化,也会在高速切削应力集中区引发微裂纹扩展,加速刃口的崩塌与变形。
工艺参数的失配是诱发椭圆化变形的另一大诱因。切削速度与进给速率的匹配不当,会导致切削热分布不均。局部高温会降低刀具材料的硬度与强度,使刃口在软化状态下更容易发生粘附磨损或扩散磨损。若冷却液无法有效渗透至刃尖接触区,热应力集中将进一步加剧材料内部的残余应力,促使刃口发生不可逆的扭曲。此外,主轴回转精度不足或夹具刚性不够引起的微量振动,也会在刃口表面留下周期性振纹,这些微观缺陷在后续加工中逐渐演变为宏观的椭圆变形。
微细矩形加工的几何精度挑战
微细矩形特征的加工难点主要集中在角部尖角完整性与侧壁垂直度的保持。由于刀具半径的存在,传统铣削工艺在生成直角内角时必然留下圆角过渡,难以获得理论上的90度尖角。在微米级尺度下,刀具的径向跳动会被直接映射到工件表面,导致矩形边界的直线度误差超标。同时,薄壁结构在切削力作用下的弹性变形会改变实际切削余量,造成矩形特征在深度方向上的尺寸不一致,出现“鼓肚”或“收腰”现象。
排屑与散热问题在微细矩形腔体加工中尤为突出。狭窄的型腔限制了冷却介质的流动,切削产物容易堆积在底部或侧壁与刀具之间。这些碎屑不仅会划伤已加工表面,破坏矩形角的锐利度,还会阻碍热量散发,导致局部温度急剧升高。热膨胀效应使得刀具和工件尺寸发生动态变化,加工过程中形成的临时间隙在冷却后闭合,引起尺寸超差。此外,微细刀具在深腔加工中的悬伸效应加剧了弯曲变形,进一步削弱了对矩形边界的成型能力。
基于刀具优化的形貌控制策略
提升刀具材料与涂层性能是抑制针尖变形的核心路径。采用纳米结构硬质合金或超细晶粒硬质合金作为基体,能显著提高刀具的断裂韧性和耐磨性。多层复合涂层技术,如TiAlN与AlCrN的交替沉积,可在刃口处形成致密的保护层,降低摩擦系数并提高耐热性。通过优化涂层微观结构,增强涂层与基体的结合强度,可有效防止涂层在微细切削过程中剥落,保持刃口的几何稳定性。
精密刃磨工艺决定了刀具初始几何形态的精度。采用激光研磨或金刚石磨削技术,可实现刃口半径小于1微米的超精密加工,消除微观崩刃和毛刺。刃磨过程中的应力控制至关重要,需通过低温冷却和分段磨削减少热影响区,确保刃口无残余应力。此外,刃口钝化处理(Hone)能去除微观裂纹,形成微小的圆弧过渡,增强刃口强度,防止切削起始阶段的崩刃,从而维持矩形角部的完整性。
工艺参数与装备系统的协同优化
切削参数的精细化调控对改善加工形貌具有决定性作用。采用小切深、高进给的切削策略,可降低单刃切削负荷,减少径向力引起的刀具变形。优化主轴转速,避开机床系统的共振频率,抑制切削振动。在微细矩形加工中,引入摆线铣或动态铣削路径,可保持恒定的切屑厚度,避免切削力的剧烈波动。同时,精确控制冷却液的压力和流量,确保其能穿透微小间隙,有效带走切削热并冲刷碎屑,维持加工区域的清洁与温度稳定。
装备系统的刚性提升与动态稳定性是保障加工精度的基础。选用高刚度主轴单元和精密直线导轨,减少运动过程中的微量位移。刀具夹持系统需具备极高的定心精度和夹持力均匀性,常用液压夹头或热缩刀柄,将径向跳动控制在微米级别。集成高精度传感器,实时监测切削力和振动信号,通过闭环反馈系统动态调整进给速率或主轴转速,实现自适应控制。此外,优化机床底座结构和隔振设计,隔离外部环境振动,为微细加工提供稳定的力学环境。