黑胶制作核心工艺,金属母版、唱针校准与热压成型全解析
唱片制作工艺 · 2025-09-25
金属母版制作:从原始信号到物理刻纹的精密转化 黑胶唱片的物理基础建立在金属母版之上,这一过程始于将数字音频信号或模拟音源通过高精度刻纹机转化为沟槽的物理形态。刻纹头内部装有钻石刀头,在旋转的铜板或镀镍钢板上,依据音频信号的电压变化进行横向或纵向位移,从而在金属表面形成微米级的沟槽。这一环节对环境的温湿度控制极为苛刻,通常需要在恒温恒湿且具备防震功能的无尘室中操作,以确保刻纹的连续性和一致性。金属
金属母版制作:从原始信号到物理刻纹的精密转化
黑胶唱片的物理基础建立在金属母版之上,这一过程始于将数字音频信号或模拟音源通过高精度刻纹机转化为沟槽的物理形态。刻纹头内部装有钻石刀头,在旋转的铜板或镀镍钢板上,依据音频信号的电压变化进行横向或纵向位移,从而在金属表面形成微米级的沟槽。这一环节对环境的温湿度控制极为苛刻,通常需要在恒温恒湿且具备防震功能的无尘室中操作,以确保刻纹的连续性和一致性。金属母版的质量直接决定了最终唱片的动态范围和频率响应,任何微小的震动或温度波动都可能导致刻纹失真,进而影响听感。
在刻纹过程中,等强度曲线(RIAA均衡)的应用是核心技术之一。由于人耳对中高频的敏感度较高,且高频信号在长距离传输中容易衰减,刻纹前需对信号进行预加重处理,即提升高频、衰减低频。这一反向补偿机制确保了唱片在播放时能通过唱机的均衡电路还原出声场平衡。金属母版表面随后会经过镀金处理,以增加硬度和耐腐蚀性,防止氧化影响后续压片工序。每一张母版的制作都是一次严密的物理记录,其沟槽深度和宽度严格遵循声学标准,为后续的复制与分发奠定物理基础。
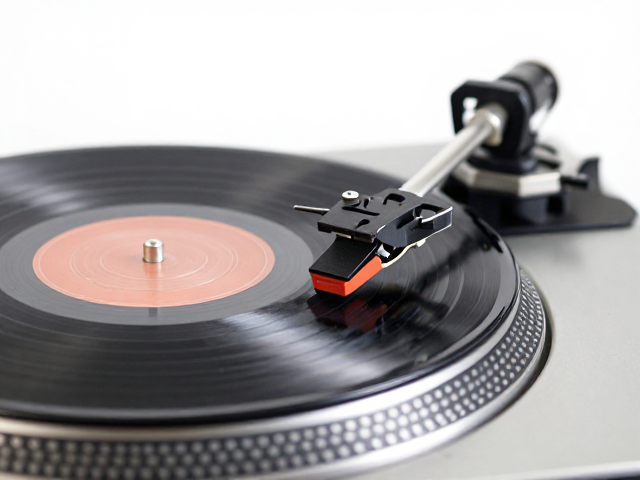
唱针校准:机械耦合下的信号还原精度
唱针与黑胶沟槽的接触是机械能与声能转换的关键节点,其校准精度直接影响音质的纯净度。唱针尖端的形状通常为椭圆形或线接触形,需精确匹配唱片沟槽的几何结构。在安装唱臂时,有效长度、偏角、 azimuth(方位角)以及垂直追踪角(VTA)均需通过专业仪器进行微调。例如,VTA的调整旨在使唱臂在播放时保持水平,确保唱针以最佳角度切入沟槽,减少因角度偏差导致的高频损失或声道不平衡。
唱针的追踪力(Tracking Force)设定需严格依据唱片制造商的建议,过大的压力会加速唱针与唱盘的磨损,甚至导致沟槽变形;而过小的压力则可能引发跳针或失真。现代高保真系统中,唱针的抗侧向力(SLE)和横向追踪力(LTF)会共同作用,以应对复杂音乐信号中的瞬态变化。校准过程中,还需检查唱臂的平衡状态和阻尼特性,确保其在扫描唱片时能稳定跟随沟槽轨迹,避免共振干扰。这一机械校准过程是连接物理载体与听觉体验的桥梁,任何细微的偏差都会在高解析度回放中被显著放大。
热压成型:从金属模具到成品唱片的复制工艺
黑胶唱片的量产依赖于精密的热压成型技术,该过程将母版上的沟槽信息复制到聚氯乙烯(PVC)树脂中。首先,通过电铸工艺从原始母版制作出铜质压模(stamper),这一复制过程需多次电铸以增强模具的耐用性,因为单个压模在连续生产中会承受高温高压。压模表面需经过抛光和清洁,确保无杂质干扰沟槽细节。随后,预热的PVC胶片被置于上下两个压模之间,通过液压机施加巨大压力,使塑料在高温下软化并填充沟槽。
热压成型的具体参数需根据PVC材料的特性进行精确控制,通常加热温度在130至150摄氏度之间,压力可达数十吨。在此状态下,PVC分子链重新排列,完美复刻压模表面的微观结构。成型后的唱片需经过冷却定型,这一阶段对于消除内部应力、防止唱片翘曲至关重要。冷却过程中,唱片被保持在特定压力下直至温度降至室温,以确保尺寸稳定性。随后,唱片被脱模、切割边缘、去除多余塑料,并经过超声波清洗以去除表面微粒。最终产品需经过严格的质量检测,检查是否存在缺胶、杂质或沟槽缺陷,确保每一张成品黑胶都能提供稳定且高保真的回放效果。