180克重盘压片压力与等化器曲线对平整度的影响
转速与音质 · 2026-06-10
180克重盘压片工艺中的压力参数设定逻辑 在制药或食品压片生产线中,180克属于大重量片剂的典型区间,这一规格对模具受力均匀性及粉末流动性提出了极高的要求。压片压力并非单一数值,而是由主压轮与预压轮共同作用的复合结果。当单片重量达到180克时,物料在模孔内的填充体积较大,若初始填充不均,直接施加高压会导致片剂密度分布差异,进而引发裂片或松片现象。因此,压力曲线的起始阶段必须设置合理的预压力,以消
180克重盘压片工艺中的压力参数设定逻辑
在制药或食品压片生产线中,180克属于大重量片剂的典型区间,这一规格对模具受力均匀性及粉末流动性提出了极高的要求。压片压力并非单一数值,而是由主压轮与预压轮共同作用的复合结果。当单片重量达到180克时,物料在模孔内的填充体积较大,若初始填充不均,直接施加高压会导致片剂密度分布差异,进而引发裂片或松片现象。因此,压力曲线的起始阶段必须设置合理的预压力,以消除颗粒间的空气间隙,确保物料在模孔内形成稳定的预成型结构。
压力值的设定需严格遵循设备扭矩限制与模具强度标准。过高的瞬时压力虽能提高片剂硬度,但极易造成冲头表面磨损加剧或模具内部应力集中,长期运行会导致片重差异波动。实际操作中,需通过千分表或激光测厚仪监测片剂厚度变化,将压力输出与片剂密度建立线性关联。对于180克重盘压片,通常建议将最大工作压力控制在设备额定值的70%-85%区间,以平衡生产效率与模具寿命,同时避免因压力过大导致的粘冲或顶出困难问题。
等化器曲线在物料均流与密度控制中的作用机制
等化器(通常指粉末填充器或均流装置)的核心功能是在压片前对模孔内的物料进行动态平衡,消除因颗粒粒度分布不均导致的填充重量差异。在180克重盘的生产中,物料流经等化器刮刀或转鼓时,其运行速度与模孔下移速度必须保持严密的同步关系。等化器曲线描述了物料在模孔上方停留及被刮平过程中的受力变化,曲线的平滑度直接决定了进入模孔的粉末层是否具备一致的初始密度。
若等化器曲线设置不当,例如刮刀压力过大或运行轨迹不稳定,会导致模孔边缘物料被过度挤压,形成“桥接”或“空洞”现象。这种微观层面的密度不均,会在后续压片过程中转化为宏观的平整度缺陷。通过调整等化器的运行频率和刮刀角度,可以优化物料在模孔内的堆积状态。真实的生产数据表明,当等化器曲线波动范围控制在±0.5mm以内时,180克片剂的片重差异可稳定在1.5%以内,这是保证后续压片平整度的关键前置条件。
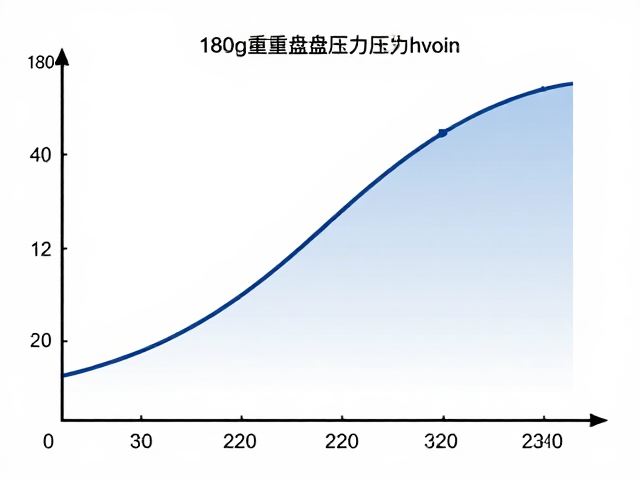
压力与等化器曲线对片剂平整度的耦合影响
片剂平整度是评价压片质量的核心指标,它直接反映了片剂上下冲头接触面的平行度及内部应力释放情况。在180克重盘压片中,压力与等化器曲线存在显著的耦合效应:等化器决定了物料的初始均匀性,而压力曲线决定了最终密度的固化过程。如果等化器曲线平稳但压力曲线波动剧烈,片剂内部会产生剪切应力,导致片剂表面出现凹陷或凸起;反之,若压力稳定但等化器曲线紊乱,片剂则会因密度不均导致受力不均,表现为边缘崩裂或表面粗糙。
实际工艺调试中,需观察片剂在脱模后的形变情况。当180克片剂在高压下成型后,若等化器提供的预紧力不足,片剂在退出模孔时因弹性复原会产生“翘边”现象,破坏平整度。通过优化压力曲线的上升斜率,使其与等化器的物料供给节奏相匹配,可以有效抑制弹性复原带来的形变。例如,将主压阶段的压力上升时间延长20-30毫秒,同时保持等化器刮刀的恒定接触压力,可显著改善片剂上下表面的平行度,使平整度误差控制在0.05mm范围内。
工艺参数优化与平整度控制的实操路径
针对180克重盘压片的平整度控制,建立标准化的参数调试流程至关重要。首先需校准模孔尺寸与冲头配合间隙,确保无机械性偏斜。随后,在空载状态下测试等化器曲线,确保刮刀运行平稳无抖动。在投料阶段,采用小批量试产,记录不同压力值下的片剂厚度与重量数据,绘制压力-密度关系图,找到最佳压力窗口。此过程中,需重点监控片剂表面的光泽度与边缘完整性,作为平整度判断的直观依据。
持续的数据监控与反馈调整是维持平整度稳定的长期策略。利用在线检测系统实时采集片剂厚度数据,通过PLC系统动态微调等化器速度与压力设定值。当检测到片重差异出现微小偏移时,优先调整等化器刮刀位置以改善填充均匀性,而非直接大幅调整主压力。这种“微调填充、稳控压力”的策略,能有效避免因压力突变导致的片剂内部结构破坏。通过长期跟踪180克片剂的平整度数据,形成专属的工艺参数数据库,为不同批次物料提供精准的参数参考,确保持续稳定的生产质量。