多棱针针尖寿命多长?固定螺丝松动怎么修?专家详解
唱针 · 2025-09-09
多棱针针尖寿命的决定因素 多棱针作为精密加工中的核心耗材,其针尖寿命并非一个固定的时间数值,而是高度依赖于加工材料的硬度、进给速度以及冷却液的使用情况。在实际工业场景中,针尖磨损主要表现为几何形状的改变,如圆角半径增大或尖端崩缺,这直接影响了微细孔加工的精度和表面质量。通常情况下,在常规硬度金属加工中,若严格遵循设备参数设定,针尖可能在数千次至数万次穿刺后出现明显磨损,但这会因材料特性产生巨大差
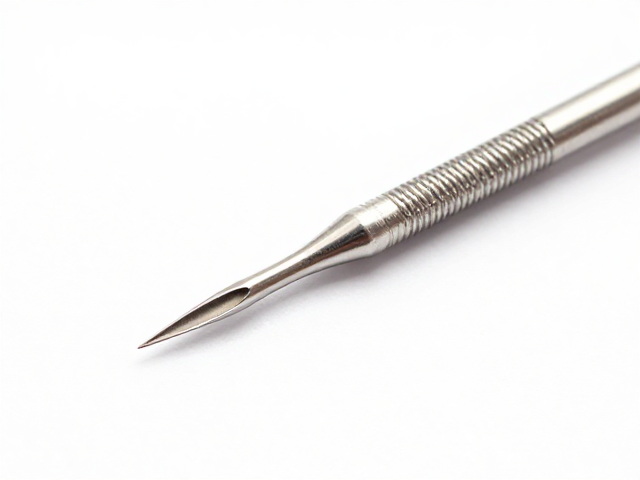
多棱针针尖寿命的决定因素
多棱针作为精密加工中的核心耗材,其针尖寿命并非一个固定的时间数值,而是高度依赖于加工材料的硬度、进给速度以及冷却液的使用情况。在实际工业场景中,针尖磨损主要表现为几何形状的改变,如圆角半径增大或尖端崩缺,这直接影响了微细孔加工的精度和表面质量。通常情况下,在常规硬度金属加工中,若严格遵循设备参数设定,针尖可能在数千次至数万次穿刺后出现明显磨损,但这会因材料特性产生巨大差异。
为了延长针尖的使用寿命,操作人员需重点关注切削参数的匹配。过高的转速或进给速率会导致局部热量积聚,加速针尖材料的疲劳与脱落。同时,冷却系统的稳定性至关重要,充足的冷却液能有效带走切削热并冲走碎屑,防止碎屑二次切削对针尖造成微裂纹扩展。定期监测针尖状态,一旦发现加工孔壁出现毛刺或孔径偏差超出公差范围,应立即更换,而非强行使用直至完全失效。
固定螺丝松动的常见诱因
固定螺丝松动是导致多棱针定位偏差或加工失败的主要机械故障之一,其成因往往源于设备运行过程中的持续振动与冲击。在多棱针高速旋转或往复运动时,螺纹连接处承受交变载荷,若初始锁紧力不足或螺纹配合面存在磨损,极易发生自松现象。此外,设备底座的不稳固或主轴轴承间隙过大引发的共振,也会间接加剧螺丝的松动趋势,导致针尖角度或位置发生不可控偏移。
环境因素同样会影响固定结构的稳定性。高温环境可能导致螺丝材料发生热膨胀,冷却后收缩产生的应力变化可能削弱螺纹间的摩擦力。长期使用的螺丝表面若出现氧化锈蚀或油污堆积,不仅会增加拆卸难度,还会改变螺纹间的摩擦系数,使得预紧力无法有效维持。因此,在排查松动问题时,需结合设备运行环境、维护周期以及历史故障记录进行综合分析,找出根本诱因。
螺丝松动的标准化修复流程
修复松动螺丝需遵循严密的机械装配规范,首先需将多棱针组件完全拆卸,并对螺丝、螺孔进行彻底清洁,去除油污、金属碎屑及氧化层。检查螺丝螺纹是否滑丝或变形,若发现损伤,必须更换同规格的新螺丝,严禁继续使用受损紧固件。清洁后,可使用螺纹锁固剂涂抹于螺丝螺纹段,以增强抗振动松脱能力,但需注意锁固剂的固化时间及适用范围,避免过量涂抹导致溢胶污染周边部件。
重新装配时,需使用经过校准的扭矩扳手,按照设备说明书规定的扭矩值分次均匀拧紧螺丝。多棱针的固定通常对同心度和平面度要求极高,因此在锁紧过程中需配合专用工装或定位销,确保针尖处于正确的几何位置。锁紧完成后,建议进行空载运行测试,观察设备振动情况,确认无异常噪音或位移后,方可进行试加工。修复过程中应记录使用的螺丝规格、扭矩值及锁固剂型号,以便后续维护追溯。