180克重盘PVC胶粒原料制备与侧标设计指南
唱片制作工艺 · 2026-05-15
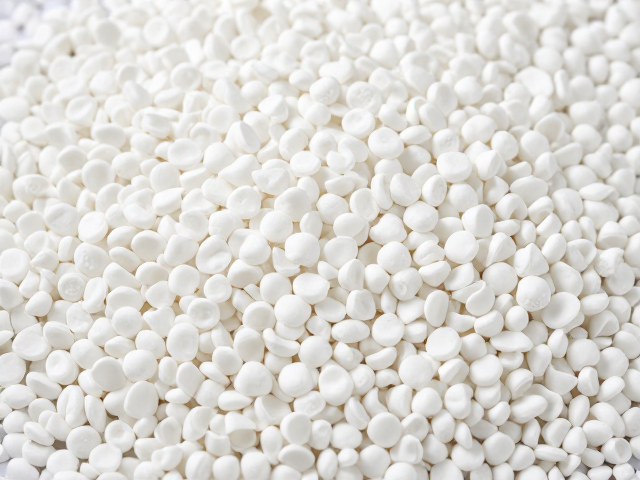
180克重盘PVC胶粒的原料配比与基础特性 在工业制造领域,180克重的盘装PVC胶粒常作为自动化包装或机械供料的载体规格,其核心在于聚氯乙烯树脂与各类助剂的高分子复合。基础原料通常选用SG-5型或SG-8型悬浮法聚氯乙烯树脂,这类树脂具有适宜的聚合度和孔隙率,能确保在后续挤出过程中熔体强度的稳定。为了获得指定的180克单盘重量,生产环节需精确计算颗粒密度与单盘容积,通常高密度硬质PVC颗粒的堆
180克重盘PVC胶粒的原料配比与基础特性
在工业制造领域,180克重的盘装PVC胶粒常作为自动化包装或机械供料的载体规格,其核心在于聚氯乙烯树脂与各类助剂的高分子复合。基础原料通常选用SG-5型或SG-8型悬浮法聚氯乙烯树脂,这类树脂具有适宜的聚合度和孔隙率,能确保在后续挤出过程中熔体强度的稳定。为了获得指定的180克单盘重量,生产环节需精确计算颗粒密度与单盘容积,通常高密度硬质PVC颗粒的堆积密度约为0.5-0.6g/cm³,这意味着盘具的有效容积需控制在300-360立方厘米左右,以兼顾运输效率与使用便利性。
增塑剂的添加比例直接决定了胶粒的软硬度与加工流动性。对于需要兼顾韧性与强度的应用场景,通常会采用氯化石蜡与DOP(邻苯二甲酸二辛酯)或环保型DINP(邻苯二甲酸二异壬酯)的复配方案。氯化石蜡不仅作为辅助增塑剂降低成本,还能显著提升树脂的热稳定性;而DINP则因低迁移性和优异的耐寒性,常被用于对环保要求较高的制品中。原料混合时的温度控制至关重要,高速混合机通常需在110-120℃下进行预混合,使粉料充分受热并吸附润滑剂,随后进入双螺杆挤出机进行熔融塑化,这一过程决定了胶粒内部微观结构的均匀性。
侧标设计中的信息层级与视觉传达
侧标作为连接产品实物与用户认知的关键视觉载体,其设计逻辑必须严格遵循信息传达的优先级。在有限的侧标版面内,产品名称与核心规格参数(如180g/盘、PVC材质、执行标准号)应置于视觉中心或顶部显著位置,采用高对比度的色彩搭配以确保快速识别。字体选择需兼顾可读性与工业美感,无衬线字体因其在小字号下的清晰度优势,常被优先选用。背景色与主色调需与PVC胶粒本身的颜色形成适度反差,避免视觉混淆,同时要考虑印刷油墨在塑料薄膜表面的附着力与耐摩擦性能,防止物流过程中的磨损导致信息缺失。
合规性信息是侧标设计中不可逾越的红线,必须严格依据《食品安全国家标准 预包装食品标签通则》或相关行业特定法规进行排版。对于工业用PVC胶粒,侧标需明确标注“非食品接触材料”或具体的工业用途警示,避免误用风险。生产日期、批号、生产厂家名称及联系方式等追溯信息需采用不易褪色的喷码或印刷方式固定。此外,侧标的材质选择需考虑耐水性与耐油性,特别是在潮湿或油污环境中,普通纸张侧标易失效,建议采用合成纸或PET材质,以确保在整个产品生命周期内信息的完整呈现。
生产工艺控制与质量检测标准
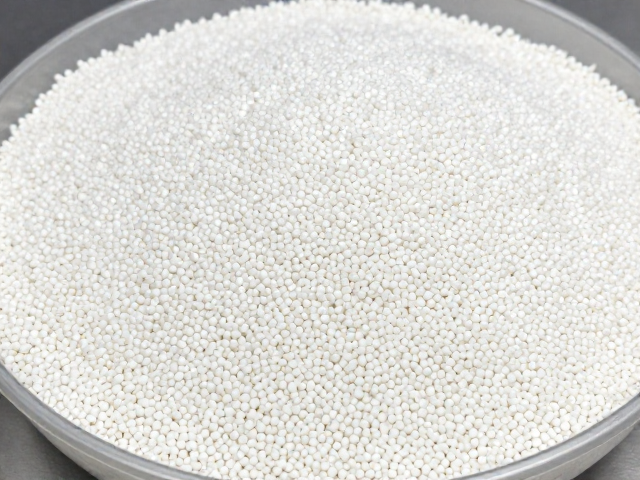
180克重盘PVC胶粒的生产过程对温度曲线和剪切力有着极高的要求。双螺杆挤出机的各温区设定需根据树脂型号动态调整,进料段温度较低以防止物料过早粘附,压缩段与计量段温度则需精确控制在160-190℃之间,以确保树脂完全熔融且无热降解。切粒机的模头孔径通常控制在3-5毫米,切粒转速需与挤出速度匹配,避免出现粘连或长短不一的现象。冷却水槽的水温需保持在20-30℃,快速且均匀的冷却有助于定型颗粒形状,减少内应力,防止后续储存中发生变形或结块。
质量检测环节涵盖物理性能与外观检查两个维度。物理性能测试包括熔体流动速率(MFR)、密度、拉伸强度及断裂伸长率,这些数据需符合GB/T 8802或ISO 1183等相关标准的具体指标范围。外观检查则重点排查颗粒表面的气泡、杂质、黑点及色差,180克盘的包装需确保封口严密,无漏气或颗粒散落。每批次产品均需附带出厂检验报告,记录关键数据如MFR值、灰分含量及增塑剂含量,确保产品批次间的一致性。对于出口或高端市场,还需进行重金属迁移测试及邻苯二甲酸酯类物质含量检测,以验证材料的安全性与合规性。