PVC胶粒原料制备,高纯度树脂在无尘环境下的生产标准
唱片制作工艺 · 2025-12-16
高纯度PVC树脂的原料筛选与预处理规范 PVC胶粒的生产起点在于对聚氯乙烯(PVC)粉料的严格甄选,工业级高纯度树脂通常要求聚合度在1000至1300之间,以确保材料具备适宜的机械强度与加工流动性。原料入库前需通过重金属含量检测,依据GB/T 5761-2018《悬浮法通用型聚氯乙烯树脂》标准,总重金属(以Pb计)及砷含量必须控制在极低阈值范围内,避免后续加工过程中因杂质引发热降解或影响最终制品
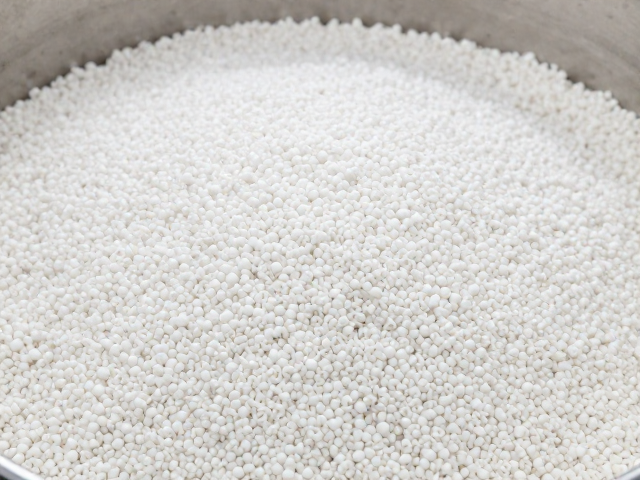
高纯度PVC树脂的原料筛选与预处理规范
PVC胶粒的生产起点在于对聚氯乙烯(PVC)粉料的严格甄选,工业级高纯度树脂通常要求聚合度在1000至1300之间,以确保材料具备适宜的机械强度与加工流动性。原料入库前需通过重金属含量检测,依据GB/T 5761-2018《悬浮法通用型聚氯乙烯树脂》标准,总重金属(以Pb计)及砷含量必须控制在极低阈值范围内,避免后续加工过程中因杂质引发热降解或影响最终制品的光学性能。
预处理环节重点在于去除粉尘与吸除微量水分。高纯度树脂通常采用真空输送系统进入混合料斗,该过程需配备旋风分离器与布袋除尘器,将粉尘浓度控制在国家标准规定的安全范围内。干燥工序多采用流化床干燥技术,将树脂含水率稳定控制在0.3%以下,这一参数对于防止挤出过程中出现气泡、晶点及降解变色具有决定性作用,干燥温度通常维持在60℃至70℃之间,以平衡脱水效率与树脂热稳定性。
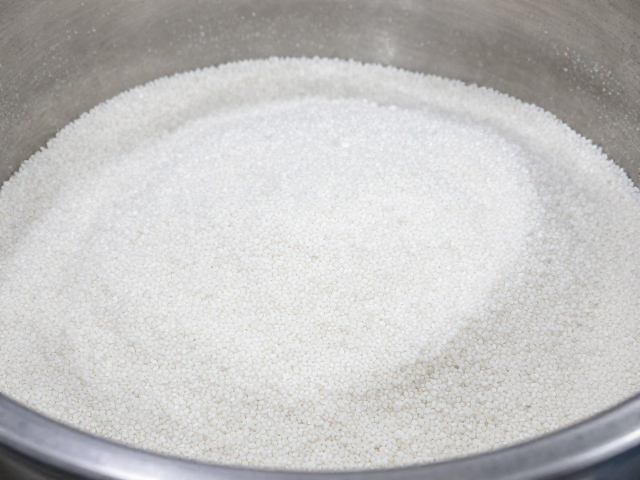
无尘环境下的配料混合与造粒工艺控制
混合工序是决定PVC胶粒微观结构均匀性的核心步骤,需在达到ISO Class 6级或更高等级的洁净室环境中进行,以防止空气中的微粒污染导致产品表面出现瑕疵。配方体系中的润滑剂、稳定剂及加工助剂需经过精密计量后投入高速混合机,混合温度通常控制在110℃至120℃,此时树脂颗粒开始发生“热塑化”,表面微熔形成粘结点,但需严格控制时间以避免过度剪切导致树脂交联或分解。
挤出造粒过程对温度曲线与螺杆转速的匹配要求极为苛刻。双螺杆挤出机的各温区设定需严格遵循树脂的热分解特性,通常加料段温度较低以利于输送,计量段与机头温度略高以确保熔体均化。模头出料后的切粒方式多采用水下切粒或风冷切粒,其中水下切粒能更好地保持颗粒表面光滑度并减少粉尘产生。颗粒在水浴槽中冷却定型后,需经过离心脱水与振动筛分,筛网孔径需根据目标粒径(通常为2-5mm)进行精准校准,确保成品胶粒的尺寸一致性。
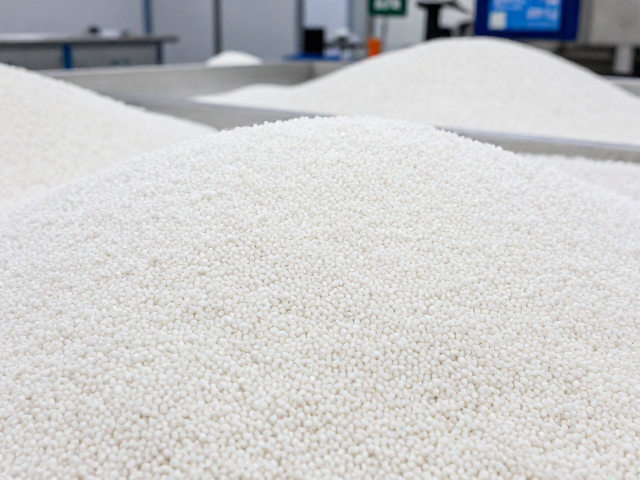
成品检测标准与仓储物流的环境管理
成品PVC胶粒的质量验证涵盖外观、粒径分布、挥发分含量及热稳定性等多个维度。外观检查需在标准光源箱下进行,评估颗粒是否有色差、黑点或粘连现象;粒径分布通过标准筛网分级测定,要求筛上物与筛下物比例符合产品规格书要求。热稳定性测试常采用氧指数法或热重分析法,评估材料在高温加工过程中的分解速率,确保其在后续注塑或挤出成型中不发生显著降解。
仓储环境需维持恒温恒湿状态,相对湿度建议控制在50%至60%之间,以避免吸湿性树脂受潮影响加工性能。包装袋应采用多层复合材料,内层为防潮膜,外层为编织袋,并需在干燥、通风且远离热源与腐蚀性气体的库房中堆放。堆码高度需符合包装承重标准,防止底层包装破损导致物料泄漏。物流转运过程中需使用封闭式车厢,避免雨水侵蚀与阳光直射,确保高纯度PVC胶粒在到达用户现场前保持物理性质稳定。