黑白胶标准模压生产,黑胶黑度与注塑成型工艺解析
唱片制作工艺 · 2025-12-03
黑白胶标准模压生产中的材料特性分析 黑白胶通常指代一种基于环氧树脂或聚氨酯基体的双组分粘合剂或灌封材料,其“黑度”表现直接取决于配方中碳黑或导电填料的分散均匀性及粒径分布。在标准模压生产环境下,材料的热流变特性会经历从液态到固态的玻璃化转变,这一过程中的粘度变化决定了胶体能否完全填充模具微细结构。若填料团聚,不仅会导致表面出现银纹或色差斑点,还会显著降低材料的介电强度,使得黑色外观下的电气性能出
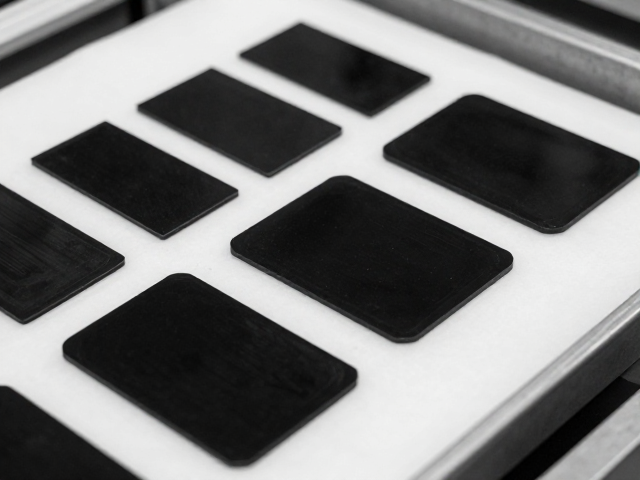
黑白胶标准模压生产中的材料特性分析
黑白胶通常指代一种基于环氧树脂或聚氨酯基体的双组分粘合剂或灌封材料,其“黑度”表现直接取决于配方中碳黑或导电填料的分散均匀性及粒径分布。在标准模压生产环境下,材料的热流变特性会经历从液态到固态的玻璃化转变,这一过程中的粘度变化决定了胶体能否完全填充模具微细结构。若填料团聚,不仅会导致表面出现银纹或色差斑点,还会显著降低材料的介电强度,使得黑色外观下的电气性能出现不可控的波动。因此,原材料的预处理与混合均匀度是确立基础黑度的物理前提,任何微观层面的杂质或气泡都会在固化后形成光学缺陷,破坏整体的视觉一致性。
模压工艺中的压力控制与温度曲线共同作用于胶体的固化反应速率。较高的模腔压力有助于排出挥发性气体,减少因气泡残留导致的表面瑕疵,从而提升黑度的纯净感。然而,过高的压力可能导致模具闭合不严或产品变形,进而影响尺寸精度。与此同时,温度设定需严格匹配胶体的固化活化能,升温过快会导致表面迅速结皮而内部尚未固化,形成应力集中区;升温过慢则延长生产周期,增加能耗。通过精确调控升温斜率与保温时间,可以确保胶体内部交联网络形成的完整性,使黑色颜料被均匀包裹在固化基体中,形成稳定且深邃的视觉效果。
注塑成型工艺对黑胶黑度与成型质量的影响机制
注塑成型相较于传统模压,在流动性控制与成型周期上具有显著优势,但其对胶体配方的适应性要求更为苛刻。在注塑过程中,胶体需通过高温射嘴进入模腔,剪切应力会显著降低胶体粘度,若温度控制不当,胶体可能在流道中发生热降解,导致颜色变黄或发灰,直接破坏预设的黑度。此外,注塑保压阶段的压力传递效率决定了产品内部的致密性,保压不足会导致产品收缩率增大,表面出现缩痕,这些微观凹陷会改变光线的反射与散射路径,使黑色表面产生灰蒙蒙的视觉效果,而非深邃的纯黑。因此,注塑参数的优化核心在于平衡流动性与固化定型,确保胶体在充满模腔的同时保持化学结构的稳定。
冷却系统的效率是注塑成型中决定黑胶表面质量的关键变量。快速且均匀的冷却有助于减少内应力,防止产品因收缩不均产生的翘曲变形,从而保持几何形状的精确。若冷却不均,产品不同区域的结晶度或交联密度可能存在差异,导致颜色深浅不一,形成明显的色差带。同时,模具表面的光洁度与脱模剂的使用情况也会影响最终产品的黑度表现。高光洁度的模具表面能赋予胶体更好的镜面效果,增强黑色背景的深邃感;而脱模剂残留则可能在表面形成白色雾状痕迹,严重干扰黑色的纯净度。因此,模具维护与工艺参数的协同优化是提升黑胶注塑成品外观质量的核心环节。
黑度指标的检测方法与工艺优化策略
黑度的量化评估通常依赖于色度计或分光光度计对L值(明度)的测量,L值越低代表黑色越深。在黑白胶的生产中,L值的稳定性是工艺控制的重要指标。为了获得理想的低L值,需确保碳黑等黑色颜料在基体中的分散相尺寸小于可见光波长,以避免光散射效应。实际生产中,可通过调整搅拌速度、剪切力以及固化过程中的升温程序来优化颜料分散状态。此外,环境光线的反射率测试也是评估黑胶外观质量的重要手段,高吸收率意味着更少的反射光,从而在视觉上呈现更深的黑色。通过建立严密的色度数据数据库,可以实时监控生产过程中的色差波动,及时修正工艺参数。
针对黑度不足或表面缺陷的问题,工艺优化需从原材料筛选与设备维护双管齐下。首先,验证黑色颜料的吸油量与表面处理工艺,确保其与胶体基体具有良好的相容性,防止颜料析出或迁移。其次,定期检查注塑机或模压设备的温控系统精度,确保各加热区温度均匀,避免局部过热导致的材料降解。同时,优化模具排气设计,减少困气造成的表面气泡或焦痕,这些缺陷会像镜子一样反射光线,削弱黑色的吸光特性。通过持续的数据分析与工艺迭代,逐步逼近理论上的最佳黑度指标,实现黑白胶产品在外观与性能上的双重高标准要求。