无尘环境热压成型,唱片中心标签热压工艺解析
唱片制作工艺 · 2026-06-17
无尘环境对热压成型质量的关键影响 唱片中心标签的热压工艺对生产环境的洁净度有着极高的要求,灰尘微粒是导致标签表面出现凹坑、黑点或印刷模糊的主要诱因。在标准的工业无尘车间中,空气悬浮粒子数需严格控制在规定的限值范围内,通常要求达到千级或百级洁净度标准,以确保基材表面在受热加压前保持绝对清洁。 洁净室内的空气过滤系统通过高效微粒空气过滤器定期置换空气,配合恒温恒湿控制系统,维持车间内温度在20-25
无尘环境对热压成型质量的关键影响
唱片中心标签的热压工艺对生产环境的洁净度有着极高的要求,灰尘微粒是导致标签表面出现凹坑、黑点或印刷模糊的主要诱因。在标准的工业无尘车间中,空气悬浮粒子数需严格控制在规定的限值范围内,通常要求达到千级或百级洁净度标准,以确保基材表面在受热加压前保持绝对清洁。
洁净室内的空气过滤系统通过高效微粒空气过滤器定期置换空气,配合恒温恒湿控制系统,维持车间内温度在20-25摄氏度、相对湿度在40-60%之间。这种稳定的微环境不仅防止了灰尘沉降在PVC或PET基材上,还避免了因温湿度波动导致的材料应力变化,从而确保热压过程中标签与唱片本体的贴合精度。
热压成型的核心工艺参数解析
热压成型过程涉及温度、压力和时间三个核心变量的精确配合,通常加热模具的温度设置在120-150摄氏度之间,使中心标签的粘合层迅速软化并与唱片基材产生分子级结合。压力参数需根据标签材质和厚度进行微调,一般维持在0.5-1.5 MPa,过高的压力可能导致标签变形或溢出,过低则会造成粘合不牢或脱层现象。
成型时间的控制直接决定了粘合的牢固度和标签的平整度,常规的热压驻留时间约为10-30秒,这一过程需配合精密的温控系统,确保模具表面温度均匀,避免局部过热导致标签起泡或变色。冷却定型阶段同样重要,模具需在受控压力下缓慢降温,以消除内部应力,防止标签在后续处理中发生翘曲或变形。
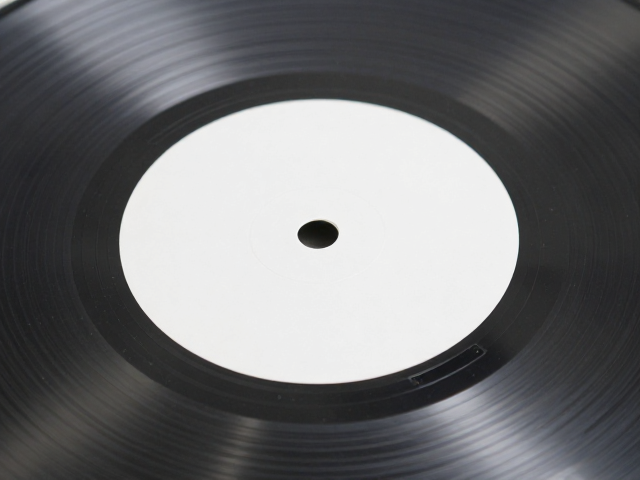
标签材料特性与兼容性分析
中心标签的材料选择需兼顾印刷适性与热压稳定性,常见的基材为聚酯薄膜(PET)或聚氯乙烯(PVC),表面涂布有热敏性粘合剂。PET材料具有优异的尺寸稳定性和耐温性,在热压过程中不易收缩,能保持标签图案的清晰度和位置精度,适用于高精度印刷标签的生产。
粘合剂的配方需与唱片基材(通常为PVC)具有良好的相容性,确保在热压过程中形成均匀的粘接层,同时具备足够的初粘力和最终粘接强度。部分高端工艺采用水性粘合剂或无溶剂粘合剂,以减少挥发性有机化合物的排放,符合环保生产要求,同时降低标签在长期存放中因化学物质迁移导致的老化风险。
质量检测与缺陷控制标准
热压成型后的中心标签需经过严格的视觉检测和物理性能测试,主要检测项目包括标签位置偏差、表面缺陷、粘合强度及耐温性。位置偏差通常要求控制在±0.5毫米以内,以确保标签在唱片播放时不会因偏心导致抖动或噪音。
表面缺陷检测会重点识别气泡、杂质、印刷重影或边缘毛刺,不合格品需立即剔除并分析原因。物理性能测试包括剥离强度测试和耐热测试,确保标签在正常播放温度范围内保持粘合稳定,不会因高温环境出现脱胶或移位现象,从而保障唱片的使用性能和寿命。