复古潮下发烧圈热议,混合介质盘压片压力如何决定盘面平整度?
转速与音质 · 2026-07-26
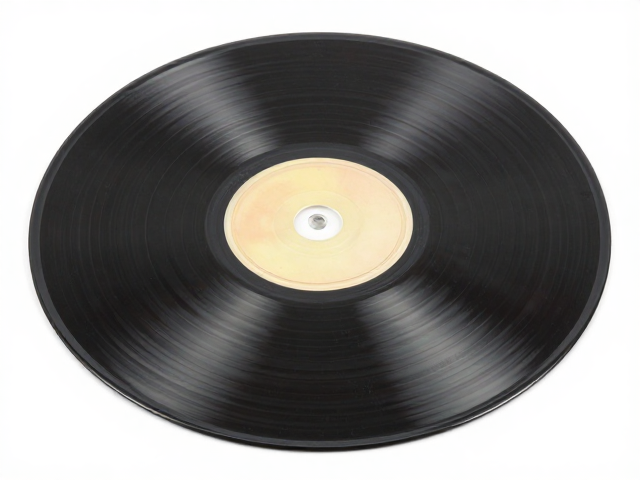
介质物理特性对盘面成型的基础影响 黑胶唱片在压片过程中,PVC(聚氯乙烯)或PET(聚酯)基材的热力学表现直接决定了最终成品的几何状态。当高温高压的模具闭合时,介质材料必须经历从固态颗粒到熔融态,再到冷却定型的过程。若介质配方中的增塑剂比例不当或热稳定性不足,材料在冷却收缩时会产生不均匀的内应力。这种内应力若无法通过模具设计完全释放,便会导致盘面出现肉眼可见的波浪纹或中心凹陷。不同批次的介质原料
介质物理特性对盘面成型的基础影响
黑胶唱片在压片过程中,PVC(聚氯乙烯)或PET(聚酯)基材的热力学表现直接决定了最终成品的几何状态。当高温高压的模具闭合时,介质材料必须经历从固态颗粒到熔融态,再到冷却定型的过程。若介质配方中的增塑剂比例不当或热稳定性不足,材料在冷却收缩时会产生不均匀的内应力。这种内应力若无法通过模具设计完全释放,便会导致盘面出现肉眼可见的波浪纹或中心凹陷。不同批次的介质原料在分子结构上的微小差异,也会在大规模生产中放大为平整度的波动,使得同一型号唱片在不同生产阶段呈现出不同的物理形态。
混合介质盘通常涉及多层材料的复合或特殊添加剂的使用,这进一步增加了成型控制的难度。传统单组分PVC在受热时流动性较为稳定,而引入其他高分子材料或再生材料后,各层材料的玻璃化转变温度(Tg)和熔融指数可能出现差异。在压片机的闭合瞬间,如果上下层材料的流动速率不一致,会导致材料在模具腔体内分布不均。这种微观层面的流动失衡,会在宏观上转化为盘面的翘曲。因此,介质的热流变特性是决定盘面能否保持绝对平整的首要物理屏障,任何对介质成分的调整都需要重新校准压片机的温度曲线和保压时间。
压片工艺参数对平整度的决定性作用
压片机的模具温度控制精度是维持盘面平整的核心变量。模具表面温度若出现局部过热或冷却不均,会导致唱片不同区域的冷却速率差异。快速冷却区域会迅速固化,而慢速冷却区域则持续收缩,这种温差应力直接导致盘面弯曲。现代高精度压片设备通常配备独立的上下模温控系统,通过红外测温或热电偶实时反馈,确保模具表面温差控制在极小范围内。然而,即便设备精度极高,若压片过程中的保压时间设置不足,材料未能充分填充模具细节或未能在应力释放前完成定型,盘面依然容易出现中心不平或边缘翘起。
压力分布的均匀性同样至关重要。在液压或机械压片系统中,模具闭合时的平行度决定了压力是否均匀作用于介质表面。若模具安装存在细微偏差,或液压系统压力波动,会导致唱片边缘与中心受力不均。这种非均匀受力会在介质内部形成残余应力,当唱片从模具中取出并脱离外部约束后,残余应力释放便会引发形变。此外,脱模过程中的顶出力度和角度也会影响成品形态,过大的顶出力可能导致盘片在脱模瞬间发生轻微扭曲,尤其是在介质温度尚未完全降至安全定型区间时,物理外力极易破坏盘面的几何完整性。
后处理与环境因素对最终形态的修正
压片完成后的冷却与退火处理是消除内应力、稳定盘面的关键步骤。刚下片的唱片内部仍蕴含着较高的热能和分子链松弛过程中的应力,若立即堆叠或包装,热量积聚会导致盘片软化变形。工业生产中常采用强制风冷或恒温冷却隧道,使唱片在受控环境中缓慢降温。这一过程允许分子链逐步排列整齐,减少因急冷造成的脆性和应力集中。退火处理的具体温度和时间需根据介质配方精确计算,过短的退火时间无法有效消除应力,而过长则可能影响生产效率,甚至导致盘片表面氧化或污染。
储存与运输环境的温湿度变化会间接影响盘片的长期平整度。高湿度环境可能导致介质吸湿,改变材料的热膨胀系数,进而在温度波动时引发形变。此外,堆叠压力也是不可忽视的因素,若唱片在仓储或运输过程中承受过大的垂直压力,且缺乏刚性支撑,盘片可能在重力作用下产生永久性弯曲。因此,从压片下线到最终交付,每一环节的热管理与物理保护都紧密关联着重现时的音质表现,盘面的微观起伏会通过唱针读取转化为可听见的失真,这使得平整度不仅是外观指标,更是声学性能的物理基础。