翻盖盒烫金烫银工艺详解,生产年份标记识别与避坑指南
包装形式 · 2025-08-30
翻盖盒烫金烫银工艺的核心原理与视觉表现 翻盖盒表面的金属光泽处理主要依赖于热压转移技术,其核心在于将金属箔材通过加热的压印模具转移到承印材料表面。这一工艺通常使用厚度在0.012mm至0.02mm之间的金属化薄膜,常见的基材为PET(聚对苯二甲酸乙二醇酯)或铝箔。当高温压印头接触箔材时,底层的离型层受热熔化,使金属层与载体膜分离,随后在压力作用下附着于包装盒表面的涂层或纸张纤维上。这种物理转移过
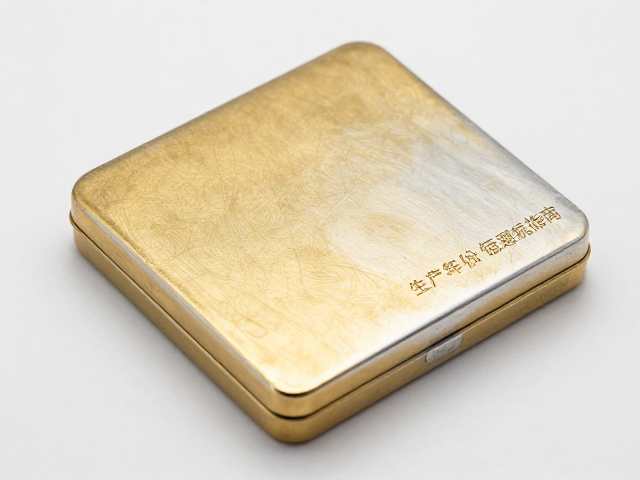
翻盖盒烫金烫银工艺的核心原理与视觉表现
翻盖盒表面的金属光泽处理主要依赖于热压转移技术,其核心在于将金属箔材通过加热的压印模具转移到承印材料表面。这一工艺通常使用厚度在0.012mm至0.02mm之间的金属化薄膜,常见的基材为PET(聚对苯二甲酸乙二醇酯)或铝箔。当高温压印头接触箔材时,底层的离型层受热熔化,使金属层与载体膜分离,随后在压力作用下附着于包装盒表面的涂层或纸张纤维上。这种物理转移过程决定了烫印的附着力与光泽度,不同的承印物表面粗糙度会直接影响最终成品的细腻程度,光滑的覆膜表面通常比未覆膜的牛皮纸能呈现更镜面般的反射效果。
视觉表现上,烫金与烫银在光线折射下呈现出截然不同的质感。金箔通常含有铜锌合金成分,呈现从浅黄到深红的不同色阶,而银箔则多为铝合金材质,提供高反射率的银白色泽。在实际生产中,为了模拟黄金或白银的厚重感,常采用“电化铝”材料,其表面经过特殊氧化或染色处理,不仅能固定颜色,还能增强耐磨性。对于翻盖盒这类需要频繁开合的产品,烫印区域的平整度至关重要,过厚的金属层容易在折叠处产生断裂或剥落,因此工艺控制中需精确计算压印压力与温度,确保金属层仅以微米级的厚度均匀附着,既保证视觉冲击力,又维持结构的完整性。
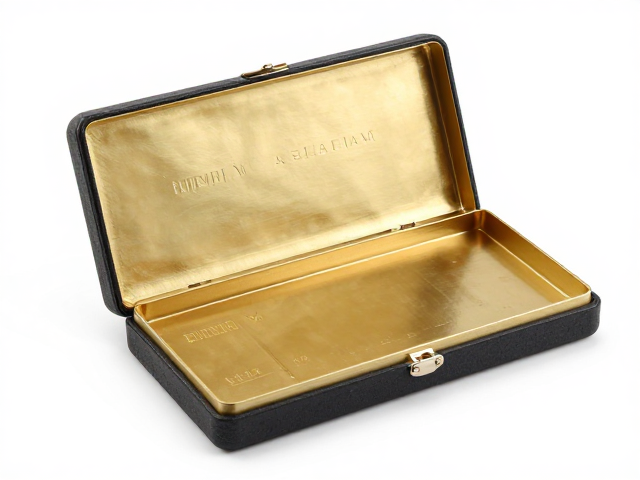
生产年份标记的识别逻辑与溯源特征
包装盒上的生产年份标记通常以激光打码、喷墨打印或压印形式出现,其识别需结合标记的形态特征与位置规律。激光打码形成的标记边缘呈现微弱的碳化发黑或凹陷,具有不可擦除的特性,常见于纸盒内部或底部接缝处;喷墨打印则表现为墨水渗透纸张纤维,边缘可能有轻微晕染,且可通过溶剂擦拭部分去除。压印标记无墨水残留,仅通过物理挤压形成凹凸纹理,触感明显,常用于硬质翻盖盒的盖面或侧面。不同年份的标记字体、字号大小及排列方式可能存在细微差异,这些细节往往由包装材料的供应商或印刷厂的生产批次规范决定,而非统一的国家强制标准,因此识别时需结合具体包装线的历史数据进行比对。
溯源特征的分析需关注标记与包装盒其他元素的时间关联性。例如,某些批次的翻盖盒在烫印工艺调整后,可能会在年份标记旁增加特殊的批次代码或模具编号,这些辅助信息能更精准地锁定生产时间段。此外,纸张本身的老化程度、胶水色泽变化以及烫印箔材的氧化情况可作为辅助判断依据。新出厂的烫银部分光泽锐利,而经过长期存放后,银层可能因氧化变得暗淡,金层也可能出现轻微褪色。通过对比不同年份产品的这些微观物理变化,结合可公开查询的包装材料供应商技术文档或行业通用的包装标识规范,可以构建起较为严密的年份识别逻辑,避免依赖单一特征导致误判。
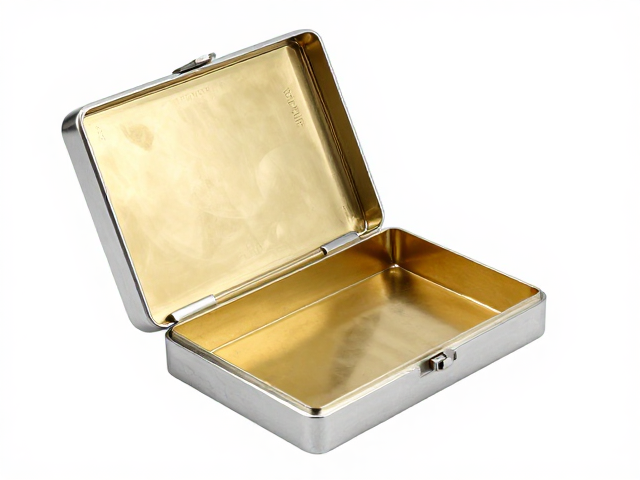
工艺缺陷的常见类型与避坑指南
烫印过程中最常见的缺陷包括烫印不实、拉毛、糊版及箔屑残留。烫印不实表现为金属层未完全转移,留下空白或斑驳区域,这通常由压印压力不足、温度过低或版材表面污染引起;解决此类问题需定期清洁压印版,并根据纸张吸墨性调整热压参数。拉毛现象指烫印后纸张表面纤维被撕裂,形成毛边,多发生于表面强度较低的纸张或覆膜不均匀的情况,建议选用表面处理良好的特种纸,或在烫印前进行适性测试。糊版则是金属层过度扩散,导致图案边缘模糊,通常因温度过高或压力过大所致,需降低热压头温度或缩短接触时间。
避坑的关键在于建立严密的产前验证机制与过程监控。在批量生产前,必须进行小样试烫,测试不同温度、压力、速度组合下的烫印效果,确定最佳工艺窗口。对于翻盖盒这种结构复杂的产品,需特别注意折叠线与烫印区域的重叠问题,避免因结构变形导致烫印图案错位或断裂。此外,环境温湿度对烫印效果影响显著,高温低湿环境易使纸张变脆,增加拉毛风险,而高湿环境可能导致纸张吸湿变形,影响压印精度。因此,生产车间应保持恒温恒湿,并定期对烫印版进行磨损检查,及时更换老化版材,确保每一批次翻盖盒的烫印质量稳定一致。