金属母版制作与注塑成型、压片机工艺详解,揭秘高效生产流程
唱片制作工艺 · 2025-09-30
金属母版制作的核心技术与表面处理 金属母版的制作是注塑与压片成型流程中的基石,其核心在于利用高精度数控机床或电火花加工技术,从整块高硬度钢材中切削出游隙极小的型腔。这一过程通常选用P20、H13或S100等模具钢,通过精密磨削和抛光,确保型腔表面达到镜面级别,以应对后续成型中对产品外观的高要求。在制作过程中,温度控制与应力释放是关键环节,钢材在切削后需经过热处理以消除内部应力,防止模具在长期高温
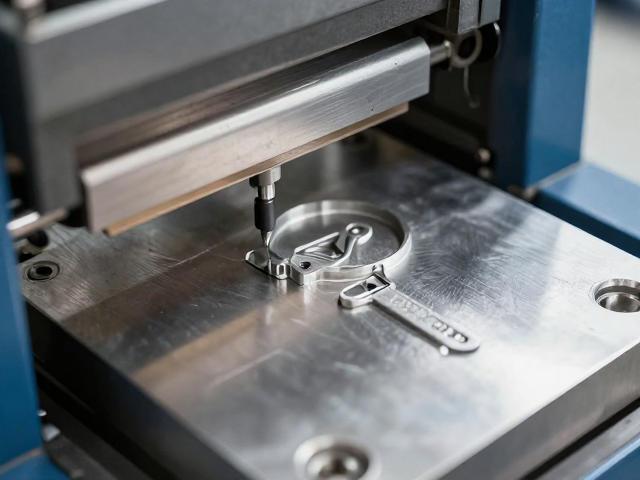
金属母版制作的核心技术与表面处理
金属母版的制作是注塑与压片成型流程中的基石,其核心在于利用高精度数控机床或电火花加工技术,从整块高硬度钢材中切削出游隙极小的型腔。这一过程通常选用P20、H13或S100等模具钢,通过精密磨削和抛光,确保型腔表面达到镜面级别,以应对后续成型中对产品外观的高要求。在制作过程中,温度控制与应力释放是关键环节,钢材在切削后需经过热处理以消除内部应力,防止模具在长期高温高压环境下发生形变,从而保证产品尺寸的稳定性。
表面处理技术直接决定了最终产品的脱模效果与表面质感。常见的处理工艺包括镀铬、氮化以及激光纹理蚀刻。镀铬层能显著提升模具表面的硬度和耐腐蚀性,延长模具寿命;而激光蚀刻则能在母版表面形成微米级的粗糙结构,适用于需要哑光或特殊纹理的塑料或金属压片产品。这些处理步骤必须在严格的洁净环境中进行,以避免微小颗粒污染型腔,导致成型产品出现砂眼或瑕疵,进而影响整体良率。
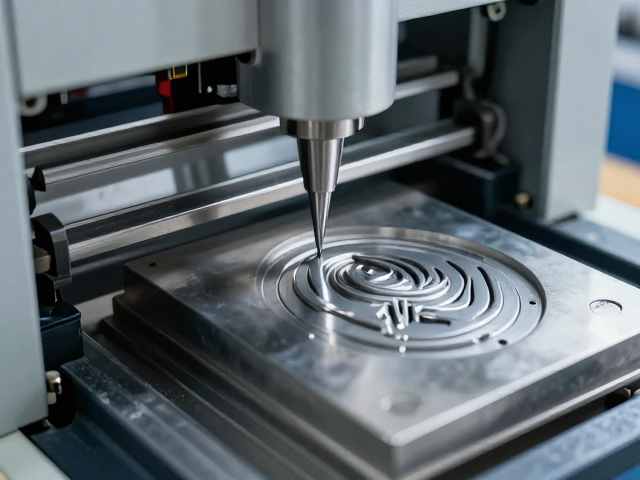
注塑成型工艺的参数控制与流程解析
注塑成型是将熔融塑料注入金属母版型腔的过程,其效率与质量高度依赖于注射速度、保压压力及冷却时间的精确控制。在加料阶段,塑料颗粒通过料斗进入加热筒,通过螺杆的剪切作用和外部加热圈逐渐熔融为粘流态。这一阶段的温度曲线需根据材料特性(如ABS、PC或PP)进行微调,确保物料均匀受热且不发生降解。注射过程中,高速高压将熔体填入型腔,填充不均会导致产品出现短射、飞边或内应力集中等缺陷。
保压与冷却阶段是决定产品尺寸精度和外观的关键。在型腔填满后,系统保持一定压力继续补充物料,以补偿塑料冷却收缩带来的体积损失。随后,模具通过内部循环的冷却水迅速降温,使塑料固化定型。冷却时间的长短直接影响生产周期,过短会导致产品变形,过长则降低生产效率。现代注塑机通常配备模温机,精确维持模具温度在设定范围内,确保每一模产品的成型条件一致,从而实现批量生产中的质量稳定性。
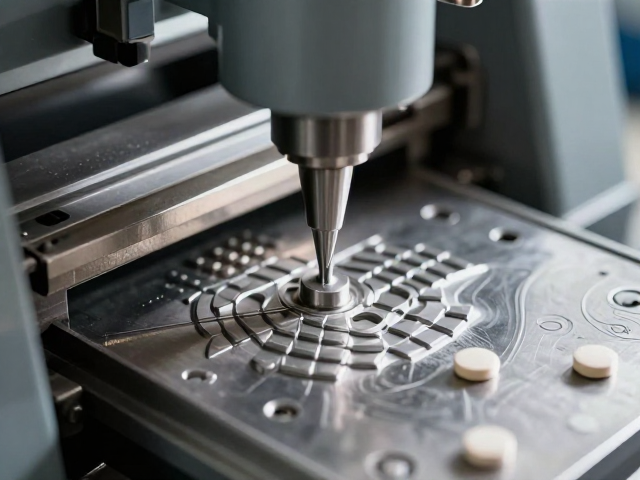
压片机工艺的压力分布与片剂成型
压片机工艺主要应用于粉末冶金、陶瓷或制药行业的片状产品成型,其核心机制是通过上下冲头对金属粉末或混合料施加巨大的径向压力,使其在模具孔洞中发生塑性变形并紧密结合。在加料过程中,粉末需均匀填充至模孔,填粉深度和松紧度直接影响片剂的密度均匀性。压片机通过凸轮机构驱动冲头运动,上冲下行施加主压力,下冲则根据片厚要求进行同步升降,这种机械联动确保了每一片产品的厚度一致性。
压力分布的均匀性是压片质量的决定性因素。过大的压力可能导致片剂出现分层、裂纹或粘冲现象,而压力不足则会导致片剂松散、硬度不够。为了优化成型效果,通常需要对粉末进行预压处理或添加适量的润滑剂(如硬脂酸镁)以减少颗粒间的摩擦。此外,模具孔洞的光洁度与冲头配合间隙需定期维护,防止粉末残留影响片剂外观。通过精确控制压力曲线和保压时间,可实现高密度、高强度的片剂成型,满足工业标准对产品物理性能的要求。
生产流程的协同优化与质量控制
高效的生产流程依赖于注塑与压片工艺的无缝衔接及严密的质量控制体系。在注塑环节,自动化机械臂负责取出成型件,并通过视觉检测系统即时识别尺寸偏差或表面缺陷。对于压片工艺,在线称重系统监控每片产品的重量,剔除超重或轻重的不合格品。这些自动化检测设备的数据实时反馈至中央控制系统,用于动态调整注塑机的注射量或压机机的压力参数,实现生产过程的闭环控制。
模具的维护与保养是维持长期生产效率的重要环节。金属母版在经历数千次循环后,型腔表面可能出现磨损或锈蚀,需定期进行清洗、抛光及关键部件更换。建立严密的模具履历档案,记录每次生产中的压力、温度数据及出现的异常,有助于快速定位问题根源。通过标准化作业流程与预防性维护策略,企业能够最大限度地减少停机时间,确保金属母版与成型工艺在高效、稳定的状态下持续运行,满足市场对高品质工业制品的需求。