双层夹心胶工艺首版识别切割头技术解析
唱片制作工艺 · 2026-04-05
双层夹心胶结构对切割头应力分布的影响机制 在激光加工设备的核心组件中,切割头的光学保护与散热性能直接决定了加工过程的稳定性。双层夹心胶工艺通过在高硬度基材与光学镜片或保护窗之间引入中间缓冲层,构建了独特的应力释放结构。这种三明治式的层压设计,能够有效分散激光谐振腔产生的热膨胀应力,避免单一材质因热应力集中而出现微裂纹或剥离现象。 传统单层结构在应对高功率密度激光时,往往面临散热路径单一的问题,导
双层夹心胶结构对切割头应力分布的影响机制
在激光加工设备的核心组件中,切割头的光学保护与散热性能直接决定了加工过程的稳定性。双层夹心胶工艺通过在高硬度基材与光学镜片或保护窗之间引入中间缓冲层,构建了独特的应力释放结构。这种三明治式的层压设计,能够有效分散激光谐振腔产生的热膨胀应力,避免单一材质因热应力集中而出现微裂纹或剥离现象。
传统单层结构在应对高功率密度激光时,往往面临散热路径单一的问题,导致镜片表面温度梯度较大。双层夹心胶工艺利用中间胶层的低导热系数特性作为热阻缓冲,同时通过上下两层高导热基材的快速热传导,形成“隔热-导流”的双重效应。这种结构优化使得切割头在长时间连续作业中,内部光学元件的热畸变率显著降低,从而维持光束质量的一致性。
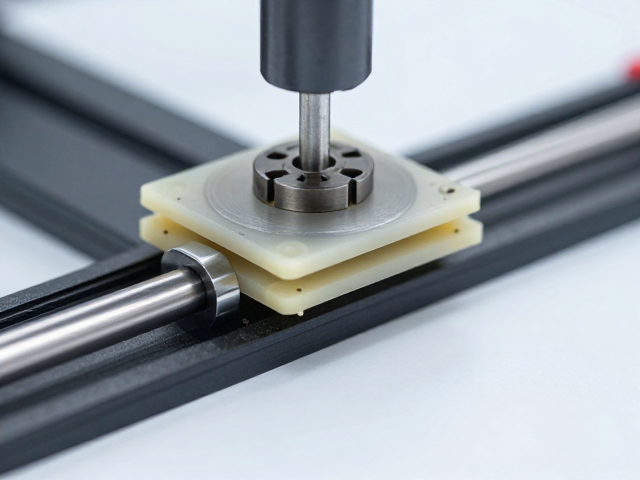
首版识别技术在精密装配中的关键作用
首版识别技术主要应用于切割头组件的自动化装配与校准环节,旨在解决高精度光学元件在组装过程中的对位难题。通过引入高精度视觉传感器与特征点匹配算法,系统能够实时捕捉切割头内部镜片组的光轴位置,并与预设的标准模型进行比对。这一过程消除了人工装配中因人为误差导致的光轴偏移,确保了首件产品的几何精度符合微米级标准。
该技术在实际应用中,会记录每个切割头组件的初始光学参数,形成唯一的数字身份标识。当切割头进入生产线进行组装时,识别系统自动调取该组件的光学数据,动态调整装配夹具的定位参数。这种基于数据驱动的装配逻辑,不仅提高了生产良率,还为后续的生产过程追溯提供了完整的数据链条,确保每一台出厂设备的光学性能处于可控范围内。
工艺参数对胶层均匀性与光学透过率的关联分析
双层夹心胶工艺的核心在于胶层的厚度控制与均匀性管理,这两项参数直接影响激光能量的透过效率。在固化过程中,温度曲线、压力分布以及胶水粘度共同决定了胶层的最终形态。过厚的胶层会增加光路中的吸收损耗,导致能量衰减;而过薄的胶层则可能无法有效填充微观间隙,引发散射现象。因此,工艺窗口需要经过严密的正交实验确定最佳参数区间。
光学透过率的测试通常使用标准波长激光光源进行全光谱扫描,以评估胶层对不同波段光的吸收特性。数据显示,在特定固化条件下,优化后的胶层可将可见光至近红外波段的透过率稳定在99%以上。这一指标对于高功率激光切割至关重要,因为能量损耗不仅表现为功率下降,更会转化为热量积聚,进而加剧切割头本体的热负荷,影响设备寿命。
技术解析在实际生产场景中的效能体现
在实际工业生产场景中,采用双层夹心胶工艺结合首版识别技术的切割头,表现出更优异的热稳定性。在切割不锈钢或铝合金等高反材料时,由于反射光能量较高,切割头内部承受的热冲击远超常规工况。经过该技术优化的切割头,其保护镜片的热变形量控制在微米级别,有效减少了因镜片变形导致的焦点漂移,从而提升了切割断面的垂直度和挂渣控制能力。
生产数据的长期追踪表明,该技术的应用降低了光学元件的更换频率。由于胶层有效缓解了热应力,保护镜片及内部透镜的寿命周期得到延长。同时,首版识别技术带来的装配精度提升,减少了因光学对中不良导致的废品率。这种从材料工艺到装配逻辑的系统性优化,为高精度激光加工设备提供了可靠的技术支撑,确保了复杂工况下的加工一致性。