PVC双层夹心胶工艺解析,如何突破动态范围瓶颈?
唱片制作工艺 · 2026-05-01
双层夹心结构的热力学基础与材料选型 PVC双层夹心胶的核心在于利用中间发泡层与内外表层在热膨胀系数上的差异,通过精密的热压成型技术实现结构复合。中间层通常采用微孔发泡技术,通过物理发泡剂或化学发泡剂在加热过程中释放气体,形成均匀闭孔结构,这种结构不仅降低了材料密度,更关键的是提供了优异的缓冲性能与隔音效果。表层则需具备高透明度、耐磨性及抗紫外线能力,常选用高树脂含量、高增塑剂稳定性的硬质PVC配
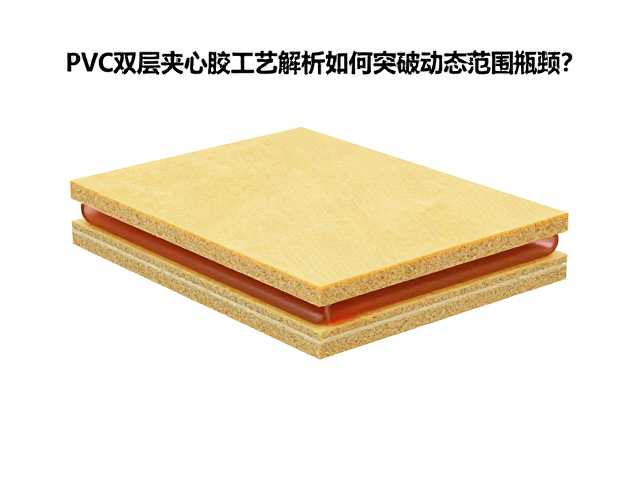
双层夹心结构的热力学基础与材料选型
PVC双层夹心胶的核心在于利用中间发泡层与内外表层在热膨胀系数上的差异,通过精密的热压成型技术实现结构复合。中间层通常采用微孔发泡技术,通过物理发泡剂或化学发泡剂在加热过程中释放气体,形成均匀闭孔结构,这种结构不仅降低了材料密度,更关键的是提供了优异的缓冲性能与隔音效果。表层则需具备高透明度、耐磨性及抗紫外线能力,常选用高树脂含量、高增塑剂稳定性的硬质PVC配方,以确保长期户外使用的尺寸稳定性。
材料配方的平衡是突破性能瓶颈的前提。树脂类型、增塑剂迁移率以及热稳定剂的协同作用直接决定了胶膜的动态响应。高分子量树脂能提供更好的机械强度,但加工难度随之增加;增塑剂的选择需兼顾低温弯折性与高温抗迁移性,避免在极端温度下出现硬化或发粘现象。此外,抗氧剂与光稳定剂的添加比例需经过严密的加速老化测试验证,以确保材料在长期紫外线照射下不发生黄变或脆化,这是维持光学性能与物理性能一致性的关键步骤。
动态范围瓶颈的热压成型控制逻辑
动态范围在PVC双层夹心胶中主要体现为透光率与遮光性、硬度与柔韧性之间平衡能力的极限。传统工艺中,中间发泡层的孔隙率不均会导致光线散射,降低整体透光率,而提高发泡密度又会牺牲柔韧性,导致材料在动态弯曲时易产生裂纹。突破这一瓶颈的核心在于控制热压过程中的温度梯度与压力分布。通过优化模温控制,使上下表层与中间层在熔融状态下实现分子级别的互穿网络,而非简单的物理贴合,从而减少界面缺陷,提升整体结构的致密性。
压力曲线的精确设定直接影响发泡层的闭孔率。过高的压力会压溃微孔结构,导致缓冲性能下降;过低的压力则无法消除层间气泡,影响光学均匀性。采用分段式加压技术,初期低压排气,中期高压定型,后期减压缓冷,能够有效控制泡孔形态。同时,冷却速率的控制至关重要,缓慢冷却有助于消除内应力,防止材料在后续加工或使用过程中因应力释放而发生翘曲或变形,从而保持光学性能与机械性能的长期稳定。
光学均匀性与界面结合力的协同优化
光学均匀性是评估双层夹心胶视觉品质的重要指标,它受限于层间界面的折射率匹配与表面平整度。不同材质间的折射率差异会导致光线在界面处发生反射或折射,形成光斑或雾度。通过调整表层树脂的折射率,使其与中间发泡层的平均折射率接近,可以显著降低界面反射,提升透光率。此外,表面处理的工艺参数,如辊筒光洁度与压延速度,直接影响薄膜表面的微观形态,平滑的表面有助于减少光散射,提升视觉通透感。
界面结合力的增强依赖于分子链的扩散与缠结。在高温高压下,表层PVC分子链向中间层渗透,形成互穿网络结构,这种结构不仅提高了层间剥离强度,还增强了材料的整体抗撕裂性能。通过引入相容剂或接枝改性技术,可以改善不同相之间的相容性,减少相分离现象,确保材料在动态弯曲、拉伸等工况下,各层之间保持牢固结合,避免因界面失效导致的分层或脱胶问题,从而维持产品在复杂环境下的长期可靠性。
长期耐候性与微观结构稳定性
户外环境中的紫外线、高温、雨水侵蚀会加速PVC材料的老化过程,导致变色、粉化、脆化,进而破坏双层结构的完整性。紫外线吸收剂与受阻胺光稳定剂的协同作用是延缓老化的关键,它们能有效捕获自由基,抑制光氧化反应,保护分子链不被断裂。同时,热稳定剂需具备优异的长效热稳定性,防止在加工及使用过程中因热降解导致色泽变化及机械性能下降。
微观结构的稳定性决定了材料在长期应力作用下的表现。发泡层中的气泡在长期受热或受力可能发生合并或破裂,导致密度不均及性能衰减。通过添加成核剂,细化泡孔尺寸,提高泡孔壁的强度,可以有效抑制气泡的合并与破裂,保持结构的均匀性。此外,材料的耐水解性能也需重点关注,特别是在潮湿环境中,增塑剂的迁移与水解可能导致材料软化或硬化,选用耐水解型增塑剂并优化固化工艺,可显著提升材料的长期耐候性。
工艺参数对成品一致性的影响机制
生产过程中的温度、速度、张力等参数波动会直接导致批次间的质量差异。熔体温度的控制需精确到±1℃,以确保树脂熔融均匀,避免局部过热分解或熔融不足。牵引速度与挤出速度的匹配至关重要,速度不一致会导致薄膜厚度不均或内部应力集中,影响后续加工及使用。在线测厚仪与自动反馈控制系统的应用,可实时调整工艺参数,确保产品厚度公差控制在极小范围内。
张力管理是保证薄膜平整度与尺寸稳定性的另一关键。过大的张力会导致薄膜拉伸变形,降低尺寸稳定性;过小的张力则可能导致薄膜起皱或跑偏。通过多区段张力控制,结合高精度纠偏系统,可确保薄膜在牵引过程中保持恒定张力,减少因张力波动引起的厚度不均或光学缺陷。同时,环境温度的变化也会影响树脂的粘度与冷却速率,车间恒温恒湿控制有助于维持工艺参数的稳定性,提升成品的一致性。
性能测试与数据反馈体系
建立严密的性能测试体系是验证工艺效果与优化配方的基础。透光率、雾度、厚度、剥离强度、低温弯折、耐紫外线老化等指标需定期检测,以评估材料性能。测试条件需严格遵循相关行业标准,确保数据的可比性与可追溯性。通过对比不同配方、工艺参数下的测试结果,分析性能变化规律,找出影响关键指标的主要因素,为工艺优化提供数据支持。
数据分析不仅限于最终产品,还需涵盖原材料入厂检验、生产过程监控、成品出厂检验等环节。通过建立大数据数据库,记录每一批次原材料的批次号、供应商信息、检测结果,以及生产过程中的温度、速度、张力等参数,形成完整的质量追溯链条。当出现质量问题时,可通过数据分析快速定位问题根源,分析是原材料波动、工艺偏差还是设备故障导致,从而采取针对性措施,提升生产过程的控制能力,确保产品质量的稳定性。