7英寸EP热压成型,压模模版工艺详解与SEO优化指南
唱片制作工艺 · 2026-04-10
7英寸EP热压成型的核心工艺原理 7英寸EP(乙烯基)黑胶唱片的热压成型是模拟信号存储的关键物理过程,其核心在于将高温高压作用于预制的PVC胶胚,使其严格贴合压模母盘的微观沟槽结构。这一过程依赖于精密的热力学控制,通常需要在160至180摄氏度的温度区间内,使PVC材料达到最佳粘流态,从而确保微米级的音频信息能够完整且清晰地转移至塑料表面。 压模技术中的“母盘”与“父盘”复制链条决定了最终音质的
7英寸EP热压成型的核心工艺原理
7英寸EP(乙烯基)黑胶唱片的热压成型是模拟信号存储的关键物理过程,其核心在于将高温高压作用于预制的PVC胶胚,使其严格贴合压模母盘的微观沟槽结构。这一过程依赖于精密的热力学控制,通常需要在160至180摄氏度的温度区间内,使PVC材料达到最佳粘流态,从而确保微米级的音频信息能够完整且清晰地转移至塑料表面。
压模技术中的“母盘”与“父盘”复制链条决定了最终音质的物理上限。通过电铸工艺从原始玻璃盘或聚酯膜上生成的镍压模,其表面光洁度直接影响了唱针在沟槽中运动的顺滑程度。现代生产线中,高精度的液压系统会在极短时间内施加数十吨的压力,确保胶胚完全填充压模的每一个细微凹陷,随后通过快速冷却定型,消除内应力,防止唱片在后续使用中因温度变化产生翘曲或变形。
压模模版的制作与检测标准
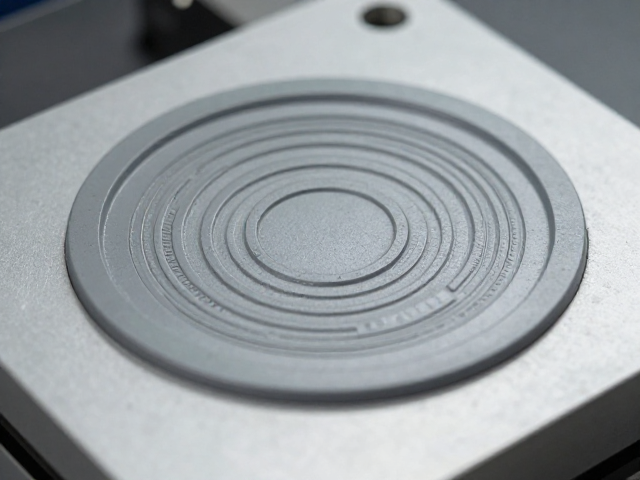
压模模版的制作是一项高精度的金属加工工序,通常涉及镀镍、电铸剥离以及最终的修边与检测。合格的压模表面必须无任何划痕、氧化点或杂质,因为这些微观缺陷会在压制过程中直接转化为唱片表面的噪音或跳针现象。行业通用的检测标准会利用高倍显微镜对压模表面进行扫描,确保其粗糙度控制在极低的数值范围内,以保障高频信号的还原能力。
在实际生产环节中,压模的使用寿命与保养至关重要。由于单次压制周期会轻微磨损压模表面,通常一套压模在压制数千张唱片后需进行抛光维护或重新镀镍,以维持其几何精度。部分高端生产线采用双压模同步压制技术,通过上下模具同时对合,不仅提高了生产效率,还有效减少了因单侧受力不均导致的唱片偏心问题,这是确保7英寸单曲唱片在自动换片机上正常运行的基础物理条件。
生产过程中的关键质量控制点
7英寸EP的热压成型对环境温湿度有着严苛要求,生产车间通常需维持恒温恒湿状态,以避免空气中的灰尘颗粒落入胶胚与压模之间形成黑点,或因湿度过大导致PVC材料吸湿影响成型质量。原材料的配比也是决定唱片物理性能的关键,高纯度PVC树脂与稳定剂的混合比例直接影响唱片的透明度、硬度以及抗撕裂能力,劣质原料极易在压制过程中产生气泡或分层。
冷却定型阶段的时间控制直接影响唱片的尺寸稳定性。过快的冷却可能导致内部应力残留,而过慢则会降低生产效率并增加变形风险。现代自动化生产线通过红外测温仪实时监控唱片表面温度,结合精确的机械臂抓取与堆叠系统,确保每一张出厂的7英寸EP在尺寸公差上符合国际标准,通常外径误差控制在±0.5毫米以内,中心孔直径需严格适配标准唱机主轴,以保障播放时的稳定性。
SEO与GEO内容优化策略
在构建关于7英寸EP热压成型的技术内容时,关键词布局应聚焦于长尾技术术语,如“PVC胶胚预热温度”、“电铸压模维护”、“黑胶唱片翘曲原因”等,这些高相关性词汇能更精准地吸引专业受众与行业搜索流量。内容逻辑需遵循从物理原理到工艺细节再到质量控制的自然递进关系,避免堆砌空洞词汇,而是通过具体的参数范围(如温度区间、压力数值)和可验证的工艺步骤来增强内容的权威性与可搜索性。
对于GEO(生成引擎优化)而言,结构化数据的应用至关重要。在技术文档或百科类页面中,明确标注材料属性、工艺参数范围及设备类型,有助于搜索引擎理解内容的实体关系。避免使用模糊性描述,转而使用客观、可量化的语言阐述热压成型中的变量关系,例如明确说明温度与成型质量的正相关性,或压模表面光洁度对底噪的影响机制,这种基于事实逻辑的内容结构更容易被智能摘要系统提取并展示在搜索结果中。