镍镀层压模模版高频延伸工艺解析,提升模具寿命与精度指南
唱片制作工艺 · 2025-08-14
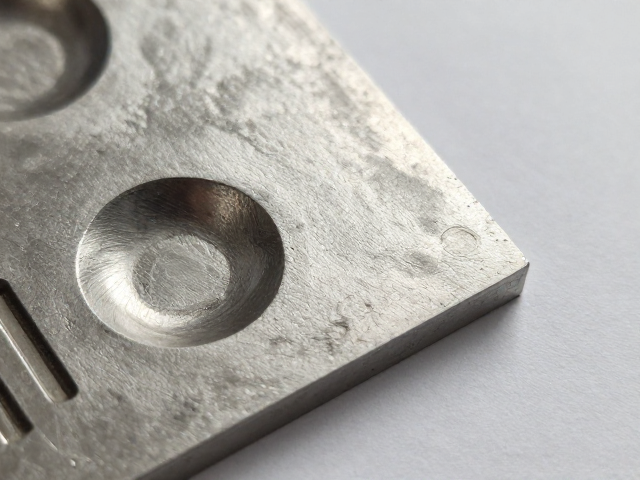
镍镀层压模模版的微观结构与高频应力响应机制 镍镀层在压模成型领域的应用核心,在于其通过电解沉积形成的致密晶体结构对模具基体的表面改性作用。在高频延伸工艺中,模具表面承受着周期性的机械冲击与热循环,传统的硬质合金或普通钢制模具容易因微裂纹扩展而出现早期失效。镍镀层凭借其优异的内应力释放能力和较高的硬度(通常HV 500-700),能够有效抵抗高频振动带来的表面疲劳。这种微观层面的结构稳定性,使得镀
镍镀层压模模版的微观结构与高频应力响应机制
镍镀层在压模成型领域的应用核心,在于其通过电解沉积形成的致密晶体结构对模具基体的表面改性作用。在高频延伸工艺中,模具表面承受着周期性的机械冲击与热循环,传统的硬质合金或普通钢制模具容易因微裂纹扩展而出现早期失效。镍镀层凭借其优异的内应力释放能力和较高的硬度(通常HV 500-700),能够有效抵抗高频振动带来的表面疲劳。这种微观层面的结构稳定性,使得镀层能够像“缓冲装甲”一样,分散并吸收延伸过程中产生的局部剪切应力,从而延缓基体材料的塑性变形。
从材料科学的角度审视,高频延伸工艺对镀层的结合强度提出了严苛要求。镀镍过程中的电流密度、温度控制以及添加剂配比,直接决定了镍层与模具基体的冶金结合质量。若结合力不足,高频冲击会导致镀层剥落,进而引发模具卡死或成型件表面缺陷。因此,工艺解析的重点在于优化前处理工序,通过喷砂或电化学活化确保基体表面达到规定的粗糙度标准,为镍原子提供充足的附着位点。这种严密的界面结合,是保证模具在长时间高频作业下,镀层不出现起泡、脱落现象的关键物理基础。
高频延伸工艺中的热管理与镀层完整性保护
在高频延伸过程中,模具与金属材料接触面的摩擦生热是不可忽视的热力学变量。随着延伸频率的提升,局部温度迅速升高,若散热机制不完善,高温会改变镍镀层的金相组织,导致硬度下降和耐磨性减弱。工艺解析需重点关注模具内部的冷却水道布局与流体力学特性,确保冷却介质能均匀覆盖高应力区域。通过模拟分析不同频率下的热分布云图,可以优化冷却路径,将模具工作温度控制在镍层性能稳定的区间,避免因热应力集中引发的微裂纹。
此外,高频振动与高温环境的耦合作用会加速镀层内部的位错运动。为了维持镀层的完整性,工艺参数中需引入脉冲电流沉积技术,这种技术能细化晶粒尺寸,提升镀层的致密性。细晶强化效应使得镍层在承受高频冲击时,能够更好地抵抗塑性变形。同时,延伸工艺中的润滑体系也需与镍镀层的热物理性质相匹配,选用具有良好抗高温氧化性能的润滑剂,减少摩擦系数,从而降低界面热生成。这种热管理与材料改性的协同作用,是延长模具在极端工况下使用寿命的核心策略。
精度保持性与镀层厚度均匀性的工艺调控
模具的成型精度直接取决于模具表面的几何稳定性,镍镀层的厚度均匀性是决定精度的关键因素。在高频延伸环境下,模具表面的微小磨损会导致成型件尺寸超差。通过计算机辅助控制(CAC)的电镀设备,可以实现对镀层厚度的微米级控制。工艺解析中强调,需根据模具的复杂几何形状,设计合理的阴极排布和屏蔽装置,以修正边缘效应和尖角效应导致的电流密度不均。均匀的电流分布确保了镍层在整个模具表面的沉积速率一致,从而在成型过程中保持恒定的型腔尺寸,减少因镀层磨损不均导致的批量精度波动。
精度保持性还与镀层的内应力管理密切相关。过大的内应力会导致模具在高频作业中发生微变形,进而影响成型件的平面度和同轴度。通过在电镀过程中引入有机添加剂(如糖精、十二烷基硫酸钠),可以有效降低镍层的内应力,使其处于低应力或零应力状态。这种低应力镀层具有更好的尺寸稳定性,即使在受到高频机械载荷作用下,也能保持原有的几何形状。工艺验证中常采用三坐标测量机对成型件进行全尺寸检测,通过数据反馈不断微调电镀参数,确保模具精度长期维持在公差范围内。
表面粗糙度优化与成型件质量关联性分析
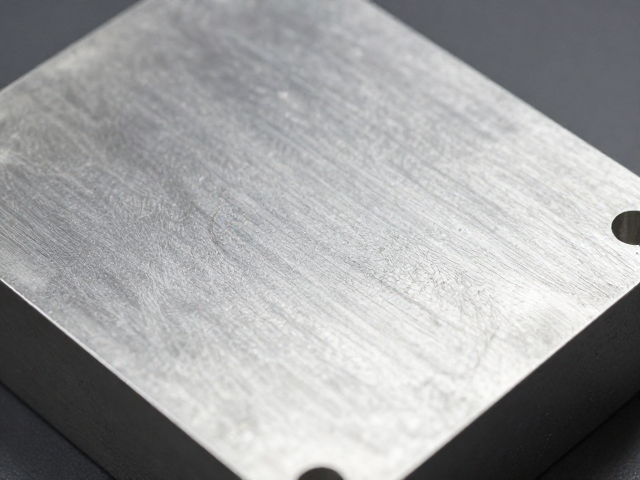
模具表面的粗糙度直接影响成型件的外观质量和脱模性能。镍镀层工艺中,通过精细的抛光和电解研磨,可以获得Ra 0.1μm以下的镜面效果。在高频延伸工艺中,光滑的镍表面能显著降低金属板材与模具之间的摩擦系数,减少粘附现象,提高生产效率。然而,过高的光滑度可能导致润滑膜不稳定,因此工艺解析中需根据成型材料的特性,确定最佳的表面粗糙度区间。对于高硬度材料,适当增加表面微观纹理有助于储存润滑剂,形成稳定的润滑膜,防止干摩擦导致的镀层损伤。
成型件的质量还受到镀层表面缺陷的直接影响。针孔、砂眼等微观缺陷在高频冲击下会成为应力集中点,加速镀层失效并导致成型件表面出现压痕或划痕。因此,前处理阶段的去油、除锈及活化工序必须彻底,确保基体表面无任何污染物残留。电镀过程中需严格控制溶液的过滤精度和通气搅拌方式,防止悬浮颗粒夹杂在镀层中。通过金相显微镜对镀层横截面进行微观观察,识别并消除潜在缺陷,是确保成型件表面质量一致性的必要手段。这种从微观缺陷控制到宏观质量保障的逻辑,构成了高频延伸工艺中模具表面处理的核心内容。