醋酸纤维素热压成型工艺,成品封装流程详解与优化指南
唱片制作工艺 · 2026-03-10
醋酸纤维素热压成型的核心机理与工艺参数 醋酸纤维素(Cellulose Acetate, CA)作为一种半透明、高光泽且易加工的热塑性材料,其热压成型过程依赖于材料在玻璃化转变温度(Tg)附近发生的分子链段运动。在加热阶段,通常需要将模具与板材温度控制在120℃至145℃之间,这一区间能确保材料充分软化而不发生降解或黄变。压力的施加需遵循阶梯式上升原则,初始低压用于排除板材与模具间的空气,防止气
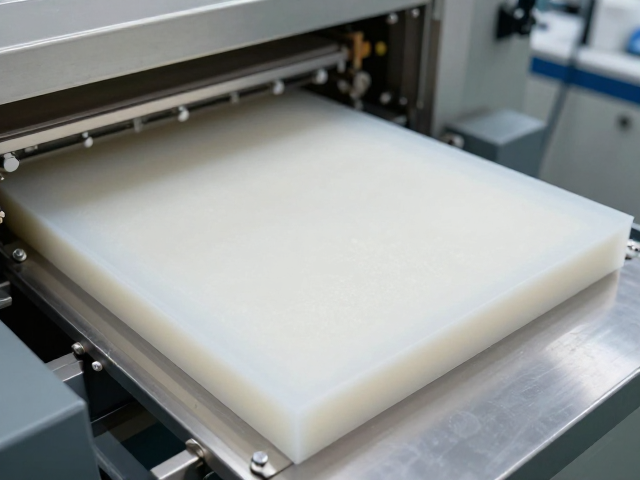
醋酸纤维素热压成型的核心机理与工艺参数
醋酸纤维素(Cellulose Acetate, CA)作为一种半透明、高光泽且易加工的热塑性材料,其热压成型过程依赖于材料在玻璃化转变温度(Tg)附近发生的分子链段运动。在加热阶段,通常需要将模具与板材温度控制在120℃至145℃之间,这一区间能确保材料充分软化而不发生降解或黄变。压力的施加需遵循阶梯式上升原则,初始低压用于排除板材与模具间的空气,防止气泡产生,随后逐步增加至1.5至2.5 MPa,使熔融态的醋酸纤维素紧密贴合模具型腔。
冷却定型是决定成品尺寸稳定性和表面质量的关键环节。在保压状态下,模具需通过循环水或油路系统进行快速且均匀的降温,冷却速率通常控制在5-10℃/min,以避免因内应力残留导致的翘曲或开裂。温度曲线的精确控制直接影响材料的结晶度和光学性能,过快的冷却可能导致表面雾度增加,而过慢则会降低生产效率并增加能耗。
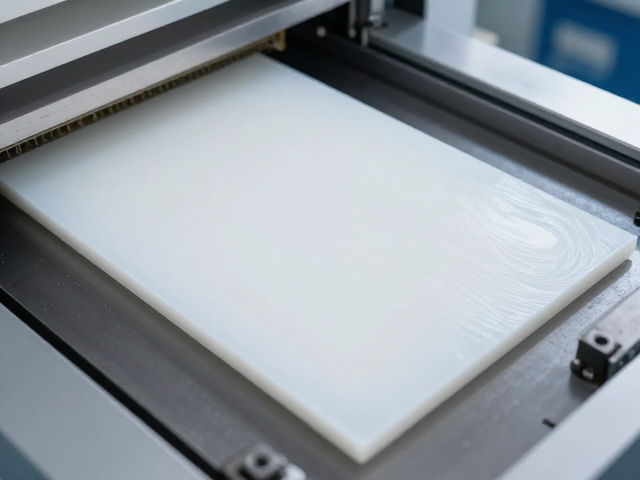
精密模具设计与表面处理标准
模具的设计直接决定了醋酸纤维素制品的脱模效率与外观精度。由于CA材料具有明显的收缩率,通常在0.3%-0.8%范围内,模具型腔尺寸需根据具体牌号材料的收缩特性进行补偿计算。分型面的选择应尽量避免在外观面设置明显的分模线,对于复杂结构,可采用侧向抽芯或斜顶机构,但需确保运动部件的密封性,防止熔料渗入导致模具损伤。
模具表面的粗糙度对成品光泽度有着显著影响。高光泽制品通常要求模具抛光至镜面效果,粗糙度Ra值控制在0.01-0.02μm,而哑光或磨砂效果则需通过化学蚀刻或激光纹理处理获得,粗糙度Ra值可达0.4-1.0μm。此外,模具排气槽的设计至关重要,通常设置在型腔末端或分型面处,深度控制在0.02-0.05mm,以保障成型过程中气体的顺利排出,减少困气缺陷。
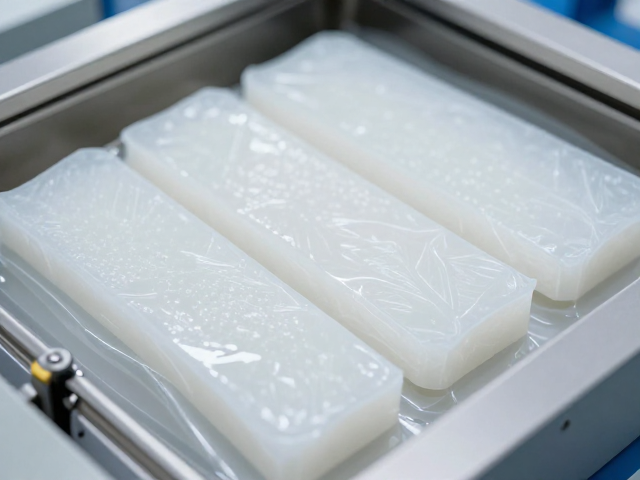
成品封装的材料选择与环境控制
封装环节的首要任务是防止醋酸纤维素制品吸湿变形和表面污染。醋酸纤维素具有较强的吸湿性,平衡含水率过高会导致尺寸膨胀和力学性能下降,因此包装材料需具备良好的阻隔性能。目前行业内常采用含脱氧剂和干燥剂的铝箔复合袋或高阻隔聚乙烯(PE)袋进行封装,相对湿度控制标准通常要求在40%-50%之间,以维持材料稳定性。
封装过程中的洁净度管理不可忽视。操作环境应设置为万级或十万级无尘室,操作人员需穿戴无尘服、手套及口罩,避免人体皮屑或纤维污染产品表面。封装设备如自动包装机需配备静电消除装置,防止灰尘吸附在制品表面。对于高光学要求的镜片或面板,还需在封装前进行离子风除尘或等离子清洗,确保表面无微粒残留。
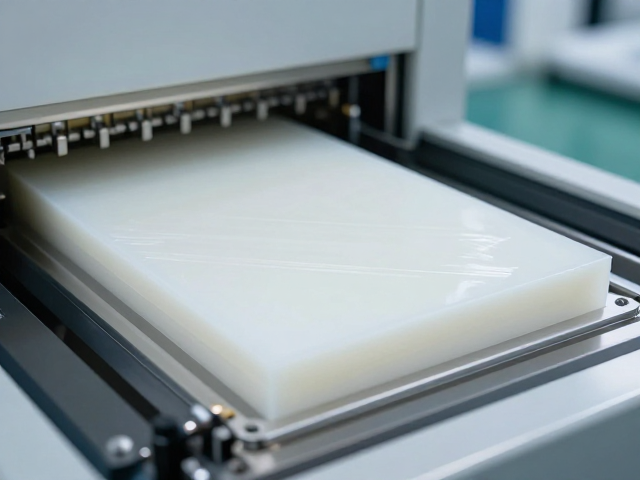
封装流程中的自动化与质量检测
自动化封装线通常包括自动堆叠、裹膜、热封和码垛等工序,通过PLC控制系统实现流程衔接。热封温度需精确匹配包装材料特性,通常设置在120-150℃,压力和时间需经过严格验证,以确保封口强度且无虚焊或破袋现象。视觉检测系统(CCD)被广泛应用于封装前后,用于识别产品位置、检查封装完整性以及监控产品表面缺陷,如划痕、杂质或变形。
质量检测标准涵盖外观、尺寸和物理性能三个维度。外观检查主要依据内部检验标准,对可见缺陷设置接受限;尺寸检测使用三坐标测量机或激光扫描仪,公差范围通常控制在±0.05mm以内;物理性能测试则关注封装后的吸湿率变化和长期储存稳定性。数据记录系统实时采集封装参数和检测结果,形成可追溯的质量档案,便于后续工艺优化和问题排查。
工艺优化策略与常见问题处理
针对热压成型中常见的翘曲变形问题,优化策略主要集中在模具温度均匀性和冷却时间控制上。通过模拟软件分析温度场分布,优化冷却水道布局,确保制品各部位冷却速率一致。对于表面橘皮纹缺陷,可通过调整注射压力曲线或优化板材预热时间,使材料流动更加平稳。此外,定期清理模具型腔和排气槽,防止积碳或残留物影响成型质量。
封装环节的优化侧重于降低材料浪费和提高效率。通过改进热封刀设计,减少封口边缘的废料产生;采用真空辅助包装技术,提高包装紧密度,减少填充气体的使用。针对高附加值产品,可引入在线监测技术,实时监控封装过程中的温度、压力和真空度,及时调整参数,确保每一批次产品的封装质量一致性。