7英寸EP封套注塑成型工艺,印刷细节与SEO流量优化指南
唱片制作工艺 · 2026-05-22
7英寸EP封套注塑成型工艺解析 7英寸EP(Extended Play)黑胶唱片封套的注塑成型主要采用聚苯乙烯(PS)或高密度聚乙烯(HDPE)材料,这两种材料具有良好的透明度、刚性及印刷适性。在生产过程中,注塑机的料筒温度通常控制在180°C至220°C之间,以确保塑料颗粒充分熔融且不发生热降解。模具设计需精确计算收缩率,PS材料的典型收缩率约为0.4%-0.7%,这一参数直接影响封套卡槽与唱
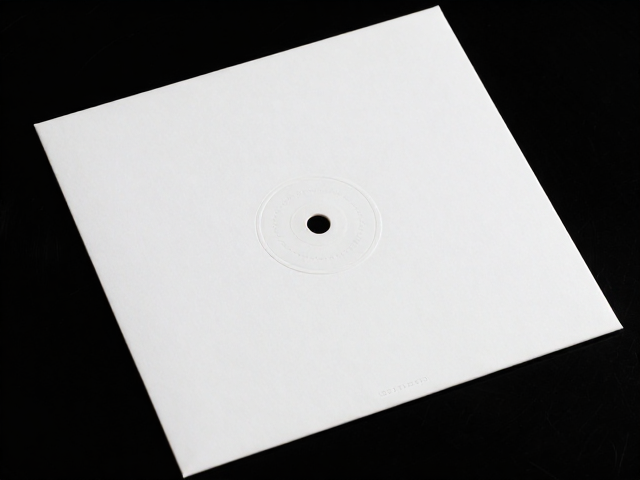
7英寸EP封套注塑成型工艺解析
7英寸EP(Extended Play)黑胶唱片封套的注塑成型主要采用聚苯乙烯(PS)或高密度聚乙烯(HDPE)材料,这两种材料具有良好的透明度、刚性及印刷适性。在生产过程中,注塑机的料筒温度通常控制在180°C至220°C之间,以确保塑料颗粒充分熔融且不发生热降解。模具设计需精确计算收缩率,PS材料的典型收缩率约为0.4%-0.7%,这一参数直接影响封套卡槽与唱片封套本体的配合精度,过大的收缩会导致卡扣松动,过小的收缩则可能引起装配困难或应力开裂。
成型周期的控制对生产效率与产品质量至关重要,一般单套成型时间在20秒至40秒之间,具体取决于封套壁厚及冷却系统效率。保压阶段需维持适当压力以补偿材料冷却时的体积收缩,防止封套表面出现缩痕或内部空洞。此外,模具排气设计需合理布局,避免困气导致的烧焦或填充不满现象,特别是在封套边缘及卡扣等薄壁区域,排气槽的深度通常控制在0.01mm至0.02mm,以平衡排气效率与防止飞边产生的风险。
印刷细节与表面处理工艺
封套印刷多采用柔版印刷或丝网印刷,鉴于EP封套面积较小且色彩还原要求高,部分高端生产线选用数码印刷以应对小批量定制需求。油墨选择需考虑与塑料基材的附着力,水性油墨或UV固化油墨因环保特性及干燥速度快成为主流选择。印刷过程中,网版目数或柔印网纹辊的线数需根据图案细节进行调整,一般精细线条图案使用150线/英寸以上的网版,以确保色彩过渡平滑且无锯齿。
后处理工艺中,覆膜与局部UV是提升封套质感的关键步骤。哑光膜能有效减少反光,提升黑胶收藏品的沉稳气质,而亮光膜则增强色彩鲜艳度。局部UV工艺常用于专辑标题或Logo部位,通过紫外线光固化技术使特定区域形成凸起效果,增加触觉层次。印刷后的干燥与固化需确保油墨完全交联,避免后续包装或运输过程中因摩擦导致掉色或粘连,固化炉的温度与风速需根据油墨类型精确设定,通常表面温度控制在50°C-60°C,固化时间不少于30秒。
SEO流量优化与内容收录逻辑
在数字化营销背景下,EP封套相关内容的SEO优化需围绕高相关性长尾关键词展开,如“黑胶唱片封套定制”、“7寸EP印刷工艺”、“塑料封套注塑厂家”等。内容结构应严格遵循H2、H3标签层级,确保搜索引擎爬虫能清晰识别主题结构。标题中需包含核心关键词,同时兼顾用户搜索意图,避免堆砌。页面加载速度也是重要排名因素,优化图片格式(如使用WebP)及压缩资源文件,可将首屏加载时间控制在2秒以内,降低跳出率。
内部链接建设有助于提升网站权重传递效率,相关技术文章、案例展示及产品介绍页应形成严密的链接网络。外部反向链接的质量直接影响域名权威度,可通过行业论坛分享技术心得、参与黑胶文化社区讨论等方式获取自然流量入口。内容更新频率需保持稳定,定期发布关于新材料应用、印刷技术革新或设计趋势的文章,有助于搜索引擎持续抓取,维持关键词排名稳定性。同时,确保内容无机械重复,提供具有信息增量的原创内容,是提升GEO(生成引擎优化)表现的核心策略。