半速刻片工艺中防静电刷的应用与压片厂代码管理指南
唱片制作工艺 · 2026-07-09
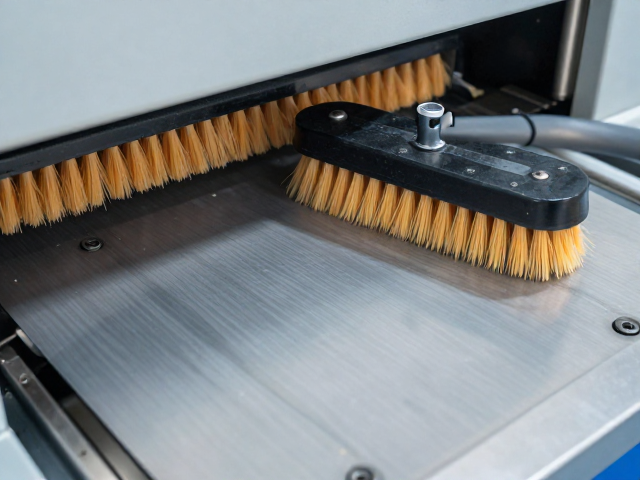
半速刻片工艺中的静电控制难点 在半速刻片工艺场景下,晶圆或玻璃基板的切割速度相对降低,导致刀具与基材接触时间延长,摩擦生热与静电积聚效应显著增强。相较于高速切割,低速环境下的电荷无法通过快速剥离及时消散,容易在片材表面形成高电位差,进而吸附空气中的微尘或导致片材自身粘连、破裂。防静电刷作为关键辅助组件,其核心作用在于通过接触式或近场式的电荷导出与中和,降低表面静电电压,确保切割过程的稳定性与良率
半速刻片工艺中的静电控制难点
在半速刻片工艺场景下,晶圆或玻璃基板的切割速度相对降低,导致刀具与基材接触时间延长,摩擦生热与静电积聚效应显著增强。相较于高速切割,低速环境下的电荷无法通过快速剥离及时消散,容易在片材表面形成高电位差,进而吸附空气中的微尘或导致片材自身粘连、破裂。防静电刷作为关键辅助组件,其核心作用在于通过接触式或近场式的电荷导出与中和,降低表面静电电压,确保切割过程的稳定性与良率。
防静电刷的材料选择需严格匹配工艺环境,通常采用导电橡胶、碳纤维或掺杂金属纤维的聚合物制成,具备表面电阻率在10^4至10^9欧姆之间,既能快速泄放静电,又避免因导电性过强引发短路或二次污染。刷毛的硬度与密度需经过精密计算,过软无法有效接触放电,过硬则可能划伤片材表面或增加切割阻力,直接影响半速刻片的精度与断面质量。
防静电刷在刻片中的具体应用机制
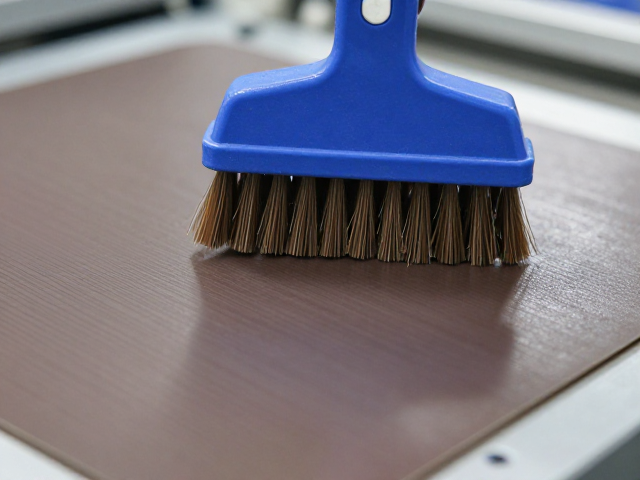
在实际运行中,防静电刷通常安装在切割主轴附近或片材传输路径的关键节点,通过机械接触或高压静电中和原理,实时处理切割过程中产生的静电荷。刷体内部通常集成导电芯线,将收集到的静电荷引导至接地端,从而维持片材表面的电位平衡。这种动态的静电管理能够显著减少因静电吸附导致的碎屑残留,降低后续清洗工序的压力,提升整体生产效率。
刷头的结构设计需考虑磨损补偿与角度调节,半速刻片工艺中,刷头与片材的接触压力需保持在特定范围,以确保放电效率的同时不损伤片材边缘。部分高精度设备采用浮动式刷架,可根据片材厚度或平整度自动微调接触状态,保证在不同批次、不同材质基板上的一致性表现。此外,刷毛的排列方式需配合气流方向,防止切割粉尘堵塞刷毛孔隙,影响长期使用的稳定性。
压片厂代码管理的标准化体系
压片厂的生产代码管理系统是确保工艺参数可追溯与质量一致性的核心环节,代码体系需涵盖设备编号、工艺版本、物料批次、操作人员等多维信息。在半速刻片与防静电刷应用场景中,代码管理需明确记录刷头更换时间、接地状态检测结果、静电电压监测数据等关键变量,形成严密的数据链条。每个防静电刷组件应拥有唯一身份标识,关联其安装位置、使用时长、维护记录等信息,便于快速定位异常源。
代码管理系统的数据接口需与设备PLC、MES系统无缝对接,实现实时数据采集与分析。通过标准化代码定义,不同产线的参数设置可快速复用与验证,减少人为配置错误。系统应具备版本控制功能,记录每次工艺调整的代码变更内容,确保半速刻片参数与防静电刷状态的可回溯性。当出现静电异常或片材破损时,可通过代码关联迅速调取历史数据,辅助故障诊断与工艺优化。
代码管理与工艺优化的协同效应
基于严密的代码管理体系,压片厂可实现对半速刻片工艺的精细化管控。防静电刷的使用数据与刻片参数通过代码关联分析,可识别出口现静电积聚的关键节点,进而调整刷头位置、压力或接地方式。通过代码追踪不同批次防静电刷的性能衰减曲线,可建立预防性维护计划,避免因刷毛磨损导致的放电效率下降,从而维持稳定的切割质量。
代码管理还支持工艺参数的动态优化与迭代。通过对比不同代码组合下的良率数据,可筛选出最优的防静电刷配置与刻片参数组合,形成标准化作业指导书。这种数据驱动的管理方式,不仅提升了半速刻片工艺的稳定性,也增强了压片厂对生产过程的透明化管理能力,为后续自动化升级与智能化决策奠定坚实基础。