成品封装流程中的切割头版本考据与选型指南
唱片制作工艺 · 2025-08-31
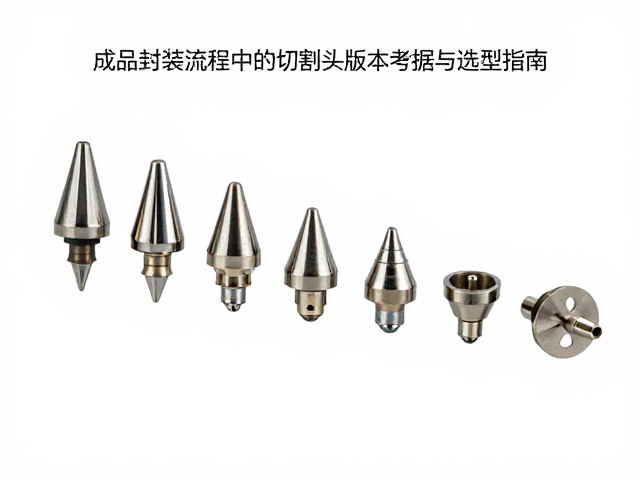
切割头版本演进的历史脉络 半导体封装领域的激光切割技术经历了从机械划片到光学切割的显著变革,这一过程直接推动了切割头组件的迭代。早期封装测试阶段主要依赖金刚石刀片进行物理划片,对应的切割头结构较为简单,主要侧重于机械夹持与基础的光路引导。随着晶圆材料向碳化硅、氮化镓等硬脆材料扩展,传统机械方式产生的微裂纹和崩边问题日益突出,促使行业向激光诱导热改性切割(Laser Induced Thermal
切割头版本演进的历史脉络
半导体封装领域的激光切割技术经历了从机械划片到光学切割的显著变革,这一过程直接推动了切割头组件的迭代。早期封装测试阶段主要依赖金刚石刀片进行物理划片,对应的切割头结构较为简单,主要侧重于机械夹持与基础的光路引导。随着晶圆材料向碳化硅、氮化镓等硬脆材料扩展,传统机械方式产生的微裂纹和崩边问题日益突出,促使行业向激光诱导热改性切割(Laser Induced Thermal Modification, LTM)或超快激光烧蚀技术转型。
在此背景下,切割头的设计逐渐趋向模块化与高精密化。第一代光学切割头多采用单光束配置,通过反射镜组将激光能量聚焦于晶圆内部,其核心组件包括准直镜、聚焦镜及保护窗片。随着工艺对精度要求的提升,第二代切割头引入了双光束或环形光束技术,旨在通过更均匀的热分布减少热应力损伤。每一代版本的更替并非孤立存在,而是紧密跟随着激光器光源从纳秒级向皮秒、飞秒级超快激光演进的步伐,使得切割头内部的光学元件材质与镀膜工艺也相应进行了适应性调整。
关键选型参数与技术指标
在评估切割头版本时,光束质量因子(M²值)是决定切割线宽与边缘粗糙度的核心指标。高光束质量意味着激光能量密度分布更均匀,能够在硬脆材料中形成更平整的改性层。此外,数值孔径(NA)的选择直接影响聚焦光斑的大小和景深,高NA配置通常用于需要极细切线的先进封装场景,但会牺牲部分穿透深度;相比之下,低NA配置则更适合需要深层改性的厚晶圆或功率器件切割。
激光波长与脉冲宽度的匹配性是另一项不可忽视的技术壁垒。不同材料对特定波长的吸收率存在显著差异,例如,红外波段激光常用于硅基材料,而紫外或绿光波段则可能在透明绝缘材料或某些化合物半导体中表现更佳。同时,超快激光切割头需具备极高的时间同步精度,以确保脉冲输出与振镜扫描或舞台移动严格同步,这一动态响应特性直接决定了复杂路径切割时的良率表现。
光学组件的材质与工艺标准
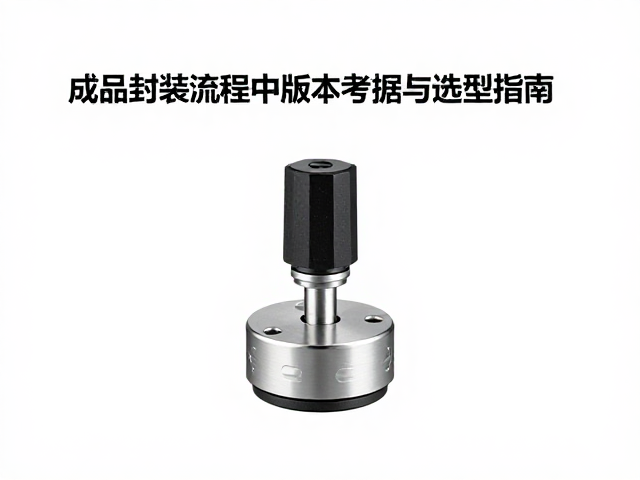
切割头内部的光学元件材质需严格抵抗高能激光的辐射损伤。高功率密度下,普通光学玻璃容易产生热透镜效应甚至炸裂,因此高品质切割头常选用高损伤阈值的熔融石英或氟化钙作为基础基材。表面镀膜技术至关重要,针对特定激光波长的增透膜(AR)能显著降低反射损耗,保护内部机械结构并提升能量利用率。镀膜的耐久性测试通常涉及数千小时的连续运行,以验证其在高温、高粉尘环境下的稳定性。
保护窗片的设计需兼顾透光率与防护能力,通常采用可旋转或自动更换的结构以应对切割过程中产生的粉尘污染。在封装切割场景中,晶圆碎屑和金属溅射物极易附着于光学表面,导致光路畸变。因此,部分高端版本配备了自动清洁单元或气幕隔离系统,通过惰性气体吹扫维持光学界面的洁净度。这种机械与光学的耦合设计,是维持长期切割一致性的重要物理基础。
应用场景匹配与兼容性评估
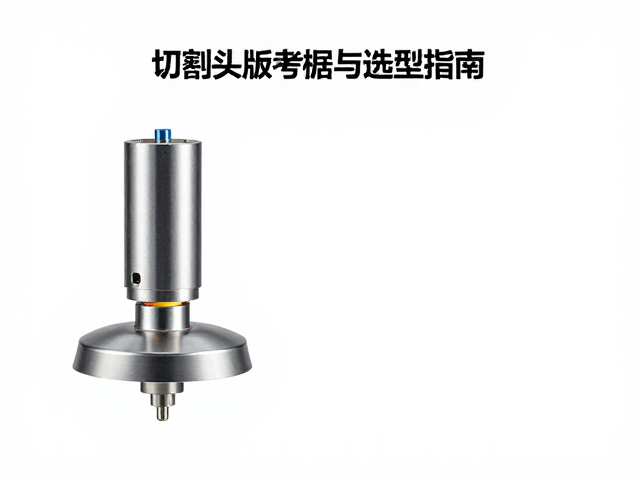
不同封装形式对切割头的机械接口与软件协议有着特定的要求。对于传统QFP、SOP等引线框架封装,切割头需具备较高的Z轴调节范围以应对基板厚度波动;而对于WLP(晶圆级封装)或2.5D/3D先进封装,切割头则更强调X-Y轴的定位精度与重复性,以应对微细间距焊球的保护需求。此外,切割头与上位机控制系统的数据交互协议需保持开放或标准兼容,以便实时监控激光功率、光斑位置等关键参数。
在异构集成封装中,由于涉及多种材料的堆叠,切割头的光路设计需具备更好的偏振控制能力,以减少因材料各向异性导致的切割缺陷。某些特殊案例中,还需考虑切割头在真空或惰性气体环境下的密封性能,以防止氧气进入影响激光与材料的相互作用过程。选型时需结合具体产线的节拍要求,评估切割头的响应速度是否能满足高产量生产线的需求,避免因设备瓶颈导致整体产能下降。